


 Published on
Table of Contents
Suorakulmaisten kellojen tekninen toteutus – tiivistelmä
- Suorakulmaiset kuoret vaativat moniaxelista jyrsintää yksinkertaisen sorvauksen sijaan.
- Kulmakohtien siirtymät lisäävät koneistusasetuksia ja käsin tehtävän viimeistelyn vaikeutta.
- Tiivistysjärjestelmän on puristuttava tasaisesti neljällä suoralla sivulla ja neljässä kulmassa.
- Koneiston suuntaus suorakulmaisen kuoren sisällä on suunnitteluratkaisu, ei ennalta määrätty lähtökohta.
Useimmat suorakulmaista kelloa ihailevat tekevät niin esteettisistä syistä. Mittasuhteet, arkkitehtoninen geometria ja tapa, jolla kuori asettuu ranteelle harkitun näköisesti. Vähemmän näkyvää mutta yhtä merkittävää on tekninen toteutus, joka ylipäätään mahdollistaa tällaisen kellon valmistamisen.
Suorakulmaisten kellonkuorten valmistaminen on aidosti vaikeampaa kuin pyöreiden. Ei vain hieman vaikeampaa, vaan huomattavasti vaikeampaa tuotantoprosessin kaikissa vaiheissa, ensimmäisestä koneistusvaiheesta kuoriaihion työstössä viimeiseen painetestiin ennen kellon lähtöä tehtaalta. On tärkeää ymmärtää, missä ja miksi haasteita syntyy, jotta voi hahmottaa, mitä hyvin valmistettu suorakulmainen kello todella edustaa.
Tässä artikkelissa käsitellään neljää tärkeintä teknistä osa-aluetta, joilla suorakulmaiset kuoret eroavat pyöreistä: koneiston sijoittelu, kuoren koneistus, tiivistysjärjestelmät ja rannekkeen kiinnityskohtien rakenne. Nämä ovat suorakulmaisten kellojen perusteet, joihin kaikki muu tässä tuoteryhmässä pohjautuu. Ne myös selittävät, miksi parhaat suorakulmaiset kellot ovat niin kalliita.
Miksi teknisen toteutuksen vaikeudella on merkitystä ostajalle
Ennen yksityiskohtiin paneutumista kannattaa pohtia, miksi tämän kaiken pitäisi kiinnostaa ihmistä, joka valitsee kellon eikä rakenna sitä.
Teknisen toteutuksen vaikeudella on merkitystä kolmesta syystä. Ensinnäkin se näkyy suoraan hinnassa. Vakavasti otettavan valmistajan suorakulmainen kello maksaa enemmän kuin vastaavan pintalaadun pyöreä kello, koska tuotantoprosessi on aidosti kalliimpi. Kun ymmärrät, mistä maksat, voit arvioida, onko lisähinta perusteltu.
Toiseksi teknisen laadun voi nähdä valmiissa tuotteessa, jos tietää, mitä etsiä. Kulmakohtien siirtymien terävyys, kuoren pintojen viimeistelyn tasaisuus, kruunun sujuva toiminta ja lasin tarkka sovitus ovat kaikki teknisten päätösten seurauksia, ja huolellinen ostaja voi arvioida ne kaikki.
Kolmanneksi, tekniset ratkaisut vaikuttavat kellon pitkäaikaiseen käyttöön. Suorakulmainen kuori, jonka kulmien vahvistus on riittämätön, vääntyy ajan myötä. Tiivistysjärjestelmä, jota ei ole suunniteltu muun kuin pyöreän geometrian mukaan, pettää aiemmin kuin sellainen, joka on suunniteltu siihen. Suorakulmaiseen kuoreen ilman asianmukaista sovitusta pakotettu koneisto toimii epäluotettavammin kuin kyseiseen tilaan suunniteltu koneisto. Suunnitteluvaiheessa tehdyt tekniset ratkaisut vaikuttavat kelloon sen koko käyttöiän ajan.
Koneiston sijoittelu
Suorakaiteisen kellon kuoren ensimmäinen ja perustavanlaatuisin tekninen haaste on kysymys siitä, mitä sen sisään tulee.
Pyöreän koneiston ongelma
Valtaosa mekaanisten kellojen koneistoista on pyöreitä. Ne ovat olleet pyöreitä ensimmäisistä taskukelloista lähtien, sillä pyöreä koneisto on luonteva seuraus keskiakselin ympärille säteittäisesti rakentuvasta ratasistosta. Jousikotelo sijaitsee keskellä, ratasisto ulottuu siitä ulospäin, ja koko järjestelmä täyttää pyöreän tilan mahdollisimman tehokkaasti.
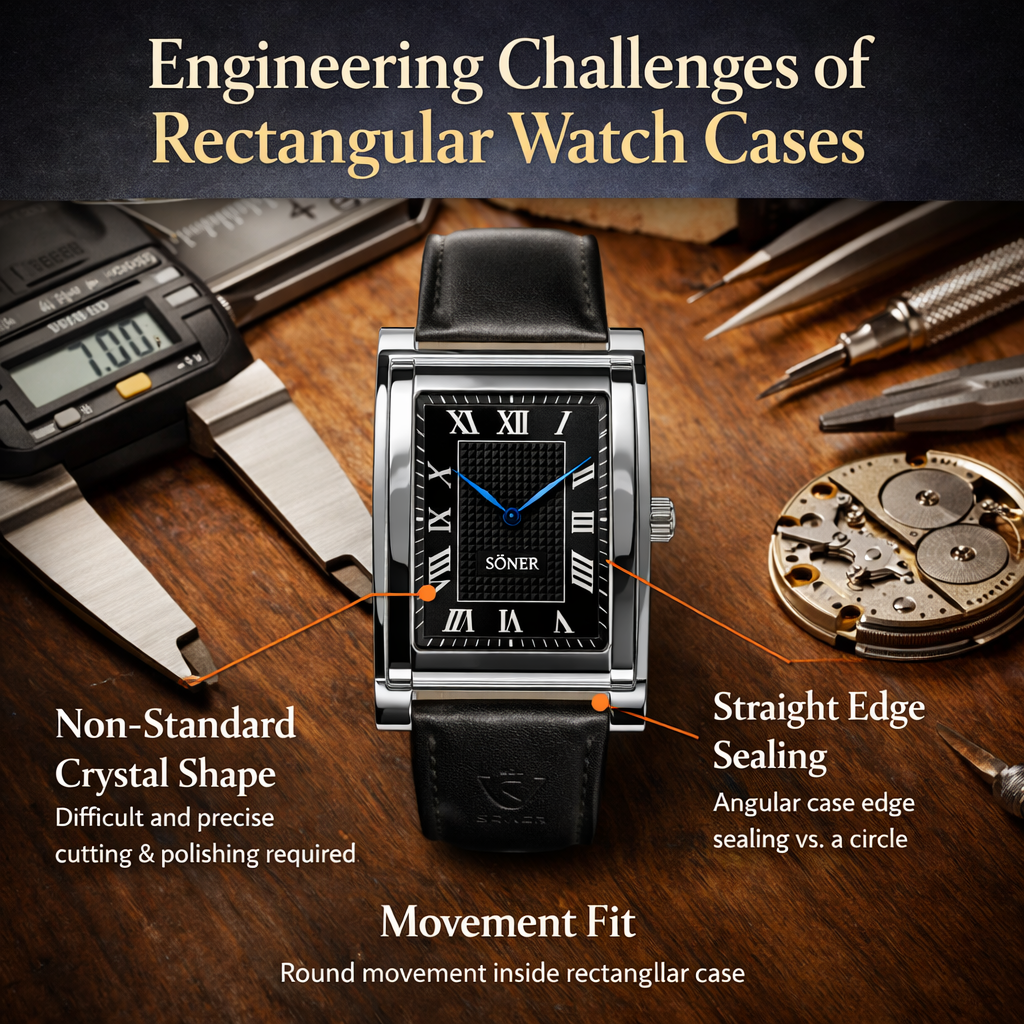
Kun pyöreä koneisto asetetaan suorakaiteiseen kuoreen, kuoren kulmat jäävät tyhjiksi. Koneisto täyttää suorakaiteen sisään piirretyn ympyrän kattaman alueen, mutta neljä kulmien kolmiota jäävät käyttämättä. Kapeassa ja korkeassa suorakaiteisessa kuorimallissa tämä hukkatila voi muodostaa merkittävän osan kuoren kokonaistilavuudesta. Kellosta tulee tarpeettoman paksu, koska siihen sovitetaan koneisto, jota ei ole suunniteltu sitä varten, tai kelloon jää näkyvää tyhjää tilaa, joka heikentää kokonaisuuden visuaalista eheyttä.
Tähän ongelmaan on kolme ratkaisua, joilla kullakin on erilaiset vaikutukset kustannuksiin ja laatuun.
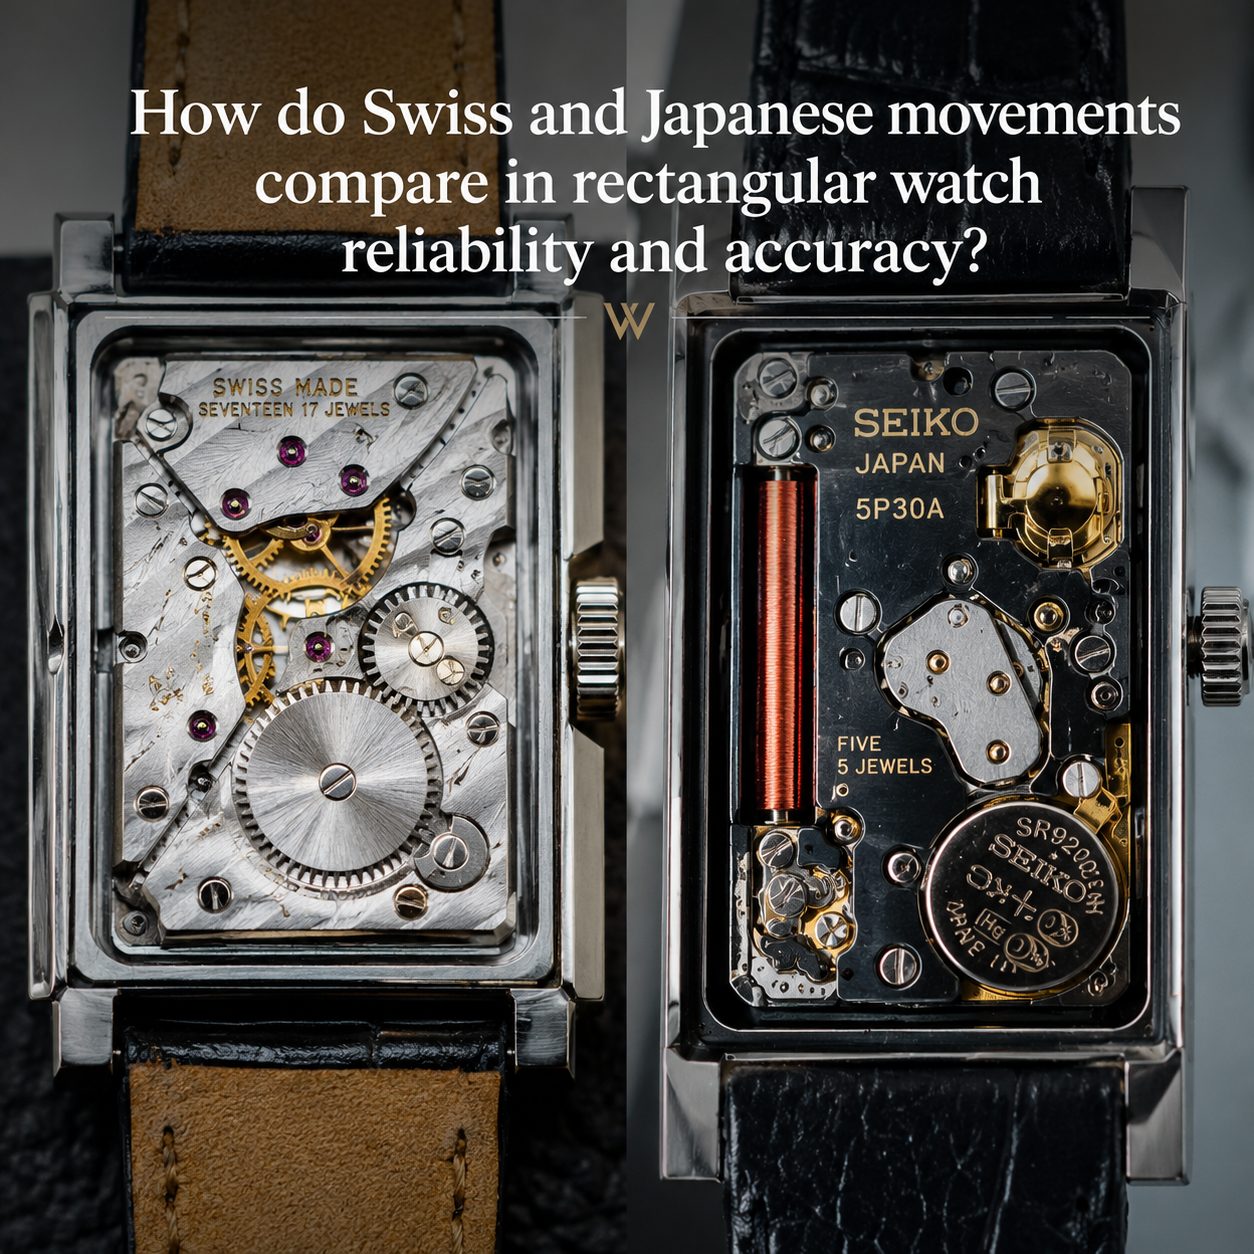
Ensimmäinen vaihtoehto on käyttää pyöreää koneistoa ja hyväksyä, että kulmat jäävät tyhjiksi. Tämä on edullisin ratkaisu ja yleisin alemmissa hintaluokissa. Koneiston ympärille asetetaan muotoiltu välikappale tai soviterengas, joka täyttää osan tyhjästä tilasta, mutta perusongelma säilyy. Kello on usein tarpeettoman paksu, ja koneisto näyttää ratkaisemattomalta, kun sitä katsotaan läpinäkyvän takakannen läpi.
Toinen vaihtoehto on käyttää suorakaiteista moduulia tai pohjalevyä, joka sovittaa pyöreän koneiston suorakaiteiseen muotoon. Kellonajan mittaamisen keskeiset osat pysyvät pyöreinä, mutta ne sijoitetaan suorakaiteiseen kehykseen, joka täyttää kuoren tilan tehokkaammin. Tämä vaatii huomattavaa panostusta suunnitteluun, mutta vähemmän kuin kokonaan uuden koneiston kehittäminen. Useat arvostetut merkit käyttävät tätä ratkaisua menestyksekkäästi.
Kolmas vaihtoehto, jota kaikkein sitoutuneimmat suorakaiteen muotoisten kellojen valmistajat käyttävät, on kehittää alusta alkaen juuri kyseiseen kelloon suunniteltu suorakaiteinen koneisto. Jokainen osa suunnitellaan tiettyä kuoren muotoa varten. Sillat ja levyt muotoillaan täyttämään käytettävissä oleva tila tarkasti. Ratasiston asettelu optimoidaan suorakaiteen muotoiseen tilaan. Tuloksena on koneisto, joka istuu kuoreensa yhtä täydellisesti, tehokkaasti ja kauniisti kuin pyöreä koneisto pyöreään kuoreen.
Nupin sijainti ja akselin reititys
Pyöreässä kellossa nuppi tulee ulos kuoresta kello kolmen kohdalla ja käyttää akselia, joka menee koneistoon kiinteässä kohdassa, joka on määritetty nuppiaukon sijainnin mukaan. Rakenne on niin standardoitu, että nupin sijaintia tarvitsee harvoin pitää suunnittelun haasteena.
Suorakulmaisessa kellossa kruunun paikka on ratkaistava harkiten. Jos kuori on korkea ja kapea, kruunu on kello kolmen kohdalla kuoren korkeuden puolivälissä. Tämä kohta ei kuitenkaan välttämättä osu kellokoneiston kruununsäätömekanismin kohdalle, vaan se riippuu koneiston asennosta. Jos koneisto on sijoitettu kuoressa vaakasuuntaan, kruunun paikkaa on siirrettävä. Jos koneisto on pystysuuntaan, kruunua yhdistävän akselin reitityksessä on ratkaistava erilaisia haasteita.
Suorakulmaisten kellojen korkeimmalla valmistustasolla kruunun paikka määritellään alkuperäisessä suunnitelmassa, ja kellokoneisto suunnitellaan sen mukaan. Heikommalla laatutasolla tehdään kompromisseja, jotka vaikuttavat kellon toimintaan: kruunu voi olla jäykkä, asetustoiminto epätarkka tai kruunu voi sijaita kuoren geometriaan nähden visuaalisesti kömpelössä kohdassa.
Kuoren koneistuksen monimutkaisuus
Suorakulmaisen kellon kuoren runko koneistetaan umpinaisesta metallitangosta, joka voi olla terästä, kultaa, titaania tai muuta metalliseosta. Raaka-aihiosta valmiiksi kuoreksi päästään useiden leikkaus-, poraus- ja viimeistelyvaiheiden kautta. Prosessi on huomattavasti monimutkaisempi suorakulmaisessa kuin pyöreässä kuoressa.
Sorvi vai jyrsin
Pyöreä kuori työstetään pääasiassa sorvilla, joka pyörittää työkappaletta keskiakselin ympäri samalla, kun paikallaan pysyvä leikkuutyökalu poistaa materiaalia. Sorvi tuottaa täydellisen sylinterin yhdellä jatkuvalla työstövaiheella. Menetelmä on nopea ja tarkka, ja sillä voidaan saavuttaa erinomainen pinnanlaatu ilman jälkityöstöä. Kuoren ympyräsymmetrian ansiosta jokainen kohta kuoren seinämässä syntyy samalla työstömenetelmällä ja samalla etäisyydellä keskiakselista.
Suorakulmaista kuorta ei voi työstää sorvilla. Siihen tarvitaan CNC-jyrsinkone, joka liikuttaa pyörivää leikkuutyökalua työkappaleen yli useilla akseleilla. Kuoren jokainen tasainen pinta on työstettävä erikseen. Ylä- ja alapintaan tarvitaan yksi työstövaiheiden sarja. Pitkille sivuille tarvitaan toinen ja lyhyille sivuille kolmas. Eniten tarkkuutta vaativat kuitenkin kulmat, joissa tasaiset pinnat kohtaavat.
Kulmien siirtymät ovat suorakulmaisen kuoren vaativin työstettävä piirre. Kuoren sisäkulmat, joissa sivuseinämät kohtaavat, on työstettävä hyvin pieneen säteeseen, jonka määrää terän pienin halkaisija. Tasaisen säteen saavuttaminen kaikissa neljässä kulmassa ja pinnan laadun pitäminen yhtenäisenä koko kehällä vaativat huolellista ohjelmointia, tarkkaa kiinnitystä ja useita laaduntarkastuksia. Huippuvalmistajilla kulmien siirtymät viimeistellään koneistuksen jälkeen käsin pienillä viiloilla ja kiillotustyökaluilla, jotta saavutetaan terävyys ja yhdenmukaisuus, joihin pelkkä CNC-työstö ei pysty.
| Ominaisuus | Pyöreä kuori | Suorakulmainen kuori | Vaikutus rakenteeseen |
|---|---|---|---|
| Ensisijainen työstömenetelmä | Sorvaus keskiakselin ympäri | Moniakselinen CNC-jyrsintä useista suunnista | Suorakulmaiset kuoret vaativat enemmän asetusten muutoksia ja työstöratoja |
| Työkalujen asetuskerrat | Tavallisesti 1–2 pääasiallista asetusta | Useita kiinnityksiä kutakin pintaa ja kulman siirtymäkohtaa varten | Koneistusajan ja kalibrointivaatimusten kasvu |
| Kulmien viimeistely | Yhtenäinen kaarevuus, vain vähän reunojen siirtymiä | Kahdeksan kulmaliitosta, jotka on sovitettava yhteen tarkasti | Enemmän käsin tehtävää viimeistelytyötä ja tarkempi toleranssien hallinta |
| Toleranssiherkkyys | Tasainen säteittäinen toleranssijakauma | Jännityksen keskittyminen reunoihin ja kulmiin | Suurempi poikkeamien riski, mikä voi vaatia uudelleentyöstöä tai hylkäämistä |
| Tuotannon tehokkuus | Erittäin yhdenmukainen ja skaalautuva | Vähemmän yhdenmukaisuutta mallistojen välillä | Korkeammat yksikkökustannukset vastaavalla laatutasolla |
Miksi suorakulmaisia kuoria on vaikeampi koneistaa?
Suorakulmaiset kellon kuoret vaativat moniakselijyrsintää pyörähdyssorvauksen sijaan. Jokainen tasopinta ja kulman siirtymäkohta on koneistettava erikseen, mikä lisää kiinnityksen monimutkaisuutta, toleranssiherkkyyttä ja viimeistelytyötä pyöreisiin kuoriin verrattuna.

Pyöreät kuoret ovat pyörähdyssymmetrisiä, ja ne voidaan koneistaa yhdellä jatkuvalla liikkeellä. Suorakulmaiset kuoret vaativat useita eri asentoja ja tarkkoja kulmien siirtymiä, mikä lisää koneistuksen monimutkaisuutta.
Miksi jyrsintä nostaa suorakulmaisten kuorien kustannuksia?
Suorakulmaisen kellon kuoriosa on siirrettävä koneistuksen aikana useille eri akseleille. Jokainen lisäkiinnitys lisää tuotantoaikaa, työkalujen kulumista, toleranssiherkkyyttä ja viimeistelytyötä verrattuna yksakseliseen sorvausprosessiin.
Pintojen viimeistely
Suorakulmaisen kuoren viimeistely on työläämpää kuin pyöreän, sillä siinä on useampia selvästi erilaisia pintoja, joista jokainen on käsiteltävä asianmukaisesti.
Pyöreässä kuoressa on tavallisesti yhtenäinen lieriömäinen seinämä sekä tasainen tai kaareva yläpinta (kehä) ja tasainen tai kaareva alapinta (takakansi). Jokainen näistä voidaan viimeistellä yhdellä jatkuvalla työvaiheella: lieriömäinen seinämä kiillotetaan pyörivällä kiillotuslaikalla ja kehä kiillotetaan tai harjataan tasaisella laikalla.
Suorakulmaisessa kuoressa on useita tasopintoja, jotka ovat eri kulmissa toisiinsa nähden, kulmien siirtymäkohtia, rannekkeen kiinnityskohdan pintoja sekä kehä ja takakansi. Jokainen tasopinta on viimeisteltävä erikseen. Vierekkäisten pintojen välinen kulma on säilytettävä tarkasti viimeistelyn aikana, muuten kuori näyttää pehmeälinjaiselta ja epätarkalta. Kulmien siirtymäkohdat on viimeisteltävä pyöristämättä niitä. Jos mallissa on sekä kiillotettuja että harjattuja alueita, niiden on kohdattava tarkkoja rajalinjoja pitkin sekoittumatta toisiinsa.
Huipputason viimeistelyssä viisteiden eli kuoren reunojen viistämisen myötä kokonaisuuteen tulee vielä yksi haastavuustaso lisää. Suorakulmaisen kuoren viistettyjen reunojen leveyden ja kulman on oltava yhtenäiset kaikilla neljällä sivulla, ja siirtymien jokaisessa kulmassa täydellisen yhdenmukaisia. Tämän tekeminen käsin vaatii vuosien aikana kehittyvää taitoa, eikä koneella voi saavuttaa sitä laatutasoa, joka määrittää erinomaisen suorakulmaisen kellon.
Syväluotaus: Automaatti vai kvartsi suorakulmaisissa kelloissa
Lue lisää: Suorakaiteen muotoisen kellon koko-opas
Tiivistysjärjestelmät
Kellon runko on tarkasti valmistettu kotelo, jonka on suojattava sisällä olevaa koneistoa kosteudelta, pölyltä ja ilmanpaineelta monenlaisissa ympäristöolosuhteissa. Pyöreän rungon tiivistysongelmaan on vuosikymmenten aikana kehitetty ja hiottu hyvin tunnettuja menetelmiä. Suorakaiteen muotoisen rungon kohdalla sama ongelma vaatii erilaisia ratkaisuja ja asettaa erilaisia rajoituksia.

Miksi suorakaiteen muotoisten kellojen tiivistäminen on vaikeampaa?
Suorakaiteen muotoisten kellojen rungossa tiiviste puristuu epätasaisesti, etenkin kulmista, joihin rasitus keskittyy. Tasaisen vedenpitävyyden saavuttaminen edellyttää tiukempia koneistustoleransseja, jotta paine pysyy tasaisena sekä suorilla sivuilla että kaikissa neljässä kulmassa.
Lasin tiivistys
Suorakaiteen muotoisen kellon näkyvin ja haastavin tiivistyskohta on lasi. Pyöreässä kellossa lasi asettuu pyöreään kehyksen uraan, ja sitä pitää paikallaan pyöreä tiiviste, joka puristuu tasaisesti koko kehältään. Muoto varmistaa, että kehykseen kohdistuva kiristysvoima jakautuu tasaisesti ja tiiviste puristuu samalla tavalla joka kohdasta.
Suorakaiteen muotoisessa kellossa lasi asettuu suorakaiteen muotoiseen kehyksen uraan, ja tiivisteen on säilytettävä tasainen puristus neljällä suoralla sivulla ja neljässä kulmakohdassa. Ongelma ovat kulmat. Tiiviste, joka puristuu täydellisesti suorilla sivuilla, ei välttämättä puristu riittävästi kulmissa, jos rungon geometriaa ei hallita tarkasti. Puristuksen epätasaisuus voi muodostaa vuotoreitin.
Ratkaisu edellyttää tiukempia toleransseja kehyksen uralta, jäykempiä tiivistemateriaaleja tai muotoiltuja tiivisteitä, joissa kulmia on vahvistettu. Kaikki nämä ratkaisut lisäävät kustannuksia ja monimutkaisuutta. Ne kasvattavat myös lasikokoonpanon kokonaiskorkeutta, mikä on vastoin useimpien suorakaiteen muotoisten pukukellojen tavoittelemaa ohuutta.
Takakannen tiivistys
Suorakaiteen muotoisen kellon takakansi aiheuttaa samankaltaisia haasteita. Pyöreä ruuvattava takakansi kohdistaa tasaisen puristusvoiman koko kehälleen, kun se kierretään kiinni runkoon. Tiivistys on luonnostaan tasainen.
Suorakaiteen muotoisen takakannen, oli se sitten ruuvikiinnitteinen tai napsautettava, on jaettava puristusvoima suorakaiteen muotoista kehää pitkin. Ruuvien paikat on laskettava huolellisesti, jotta tiiviste puristuu tasaisesti sekä kulmista että suorilta sivuilta. Jos ruuvit eivät ole optimaalisissa paikoissa, takakannen kulmat kohoavat hieman paineen alla ja tiiviste pettää.
Monissa suorakulmaisissa pukukelloissa käytetään painamalla kiinnitettävää takakantta ruuvattavan sijaan sekä esteettisistä syistä että siksi, että tiukkojen sovitustoleranssien ansiosta painettava rakenne voi tiivistää kulmat paremmin. Haittapuolena on, että painamalla kiinnitettävä takakansi on huoltoa varten vaikeampi irrottaa ja toistuva avaaminen voi heikentää sovituksen tarkkuutta ajan myötä.
Suorakulmaisiin kuoriin liittyviä tiivistyshaasteita sekä niiden vaikutusta vesitiiviysluokituksiin ja päivittäiseen kestävyyteen käsitellään tarkemmin vesitiiviyttä käsittelevässä artikkelissa.
Nupin ja putken tiivistys
Nuppiputki, jonka kautta vetonuppiakseli tulee ulos kuoresta, on tiivistettävä kosteuden pääsyn estämiseksi kuoren muodosta riippumatta. Pyöreässä kuoressa nuppiputki kierretään kiinni kuoreen tavanomaiseen tapaan. Suorakulmaisessa kuoressa nuppiputki tulee ulos tasaisen sivuseinämän, ei kaarevan pinnan, läpi.
Putken läpivienti tasaiseen seinämään kaarevan sijaan muuttaa tiivisteen geometriaa. Kierrekiinnitys on samanlainen, mutta ympäröivään kuorimateriaaliin kohdistuu erilaista rasitusta, sillä tasainen seinämä on rakenteellisesti matalampi kuin kaareva. Ohuissa suorakulmaisissa kuorissa seinämät ovat jo valmiiksi mahdollisimman ohuet siroa profiilia tavoiteltaessa, joten nuppiputken vahvistus vaatii huolellista suunnittelua, jotta tiiviys säilyy lisäämättä näkyvää massaa.
Syväsukellus: Suorakulmaisen kellon vesitiiviys ja kestävyys
Kiinnityskorvakkeiden rakenne
Kellon kuoren kiinnityskorvakkeet ovat ulokkeita, jotka pitävät rannekkeen tai metallirannekkeen paikallaan. Pyöreässä kellossa kiinnityskorvakkeet ovat tuttu rakenneosa, jota on hiottu vuosisatojen ajan. Suorakulmaisessa kellossa ne asettavat sekä rakenteellisia että esteettisiä haasteita.

Rannekkeen kireys välittää voiman kiinnityskorvakkeiden kautta kuoren seinämään. Suorakulmaisissa kelloissa rasitus keskittyy kiinnityskorvakkeen ja kuoren liitoskohtaan, jossa seinämän paksuuden ja muodon on oltava tasapainossa kestävyyden ja mittasuhteiden kanssa.
Suorakulmaisissa kelloissa rannekkeeseen kohdistuva vääntö keskittyy kiinnityskorvakkeen ja tasaisen kuoren seinämän liitoskohtaan. Rakenteen asianmukainen integrointi edellyttää riittävää seinämän paksuutta ja vahvistusta, jotta rakenne ei väänny eikä siihen synny pitkäaikaista väsymistä.
Syväsukellus: Suorakulmaisen kellon rannekkeen kiinnityskorvakkeiden rakenne
Siirtymän geometria
Suorakulmaisen kellon rannekkeen kiinnityskorvakkeiden keskeinen haaste on siirtymä kuoren suorasta, tasaisesta profiilista kaarevaan satulaan, joka koskettaa ranneketta. Pyöreän kuoren profiili kaartuu tasaisesti, joten kiinnityskorvake voi lähteä mistä tahansa kohdasta kaartaa luonnollisesti ja sulavasti. Pyöreän kuoren geometria sulauttaa kiinnityskorvakkeen rakenteeseen luontevasti.
Suorakaiteen muotoisessa kuoressa on tasaiset sivut ja terävät kulmat. Jousitapin on ulotuttava tasaisesta pinnasta ja muututtava lyhyellä matkalla kaarevaksi muodoksi, joka pitää rannekkeen jousitappia paikoillaan. Tälle siirtymälle ei ole olemassa luontevaa geometrista mallia. Suunnittelijan on tehtävä tietoinen valinta kaikesta: miten jousitappi liittyy kuoren runkoon, missä kulmassa se erkanee siitä, kuinka nopeasti se kaartuu ja mihin kohtaan rannekkeen jousitapin reikä sijoitetaan.
Tämän liitoksen laatu on yksi luotettavimmista suorakaiteen muotoisen kellon yleisen muotoilun ja rakennesuunnittelun tason mittareista. Huonosti toteutettu jousitapin ja kuoren välinen liitos näyttää päälle liimatulta, ikään kuin jousitapit olisi lisätty kuoreen jälkikäteen. Hyvin toteutettu liitos saa jousitapin tuntumaan kuoren geometrian luontevalta jatkeelta, ikään kuin se ei voisi olla millään muulla tavalla. Cartier Tankin ikoniset pidennetyt jousitapit, jotka ulottuvat kuoren koko korkeudelle ja yhdistävät rannekkeen ja kuoren rungon yhtenäiseksi kokonaisuudeksi, ovat tästä erinomainen esimerkki.
Rakenteelliset näkökohdat
Suorakaiteen muotoisen kuoren jousitapit altistuvat erilaiselle jännitykselle kuin pyöreän kuoren jousitapit. Pyöreässä kuoressa jousitappi kiinnittyy kaarevaan pintaan, joka jakaa jännityksen useaan suuntaan. Suorakaiteen muotoisessa kuoressa jousitappi kiinnittyy tasaiseen pintaan, ja rannekkeen vetojännitys keskittyy jousitapin ja kuoren seinämän liitoskohtaan.
Ohuissa suorakaiteen muotoisissa kuorissa, joissa kuoren seinämät ovat jo mahdollisimman ohuet, tämä jännityksen keskittyminen voi aiheuttaa todellisen rakenteellisen ongelman. Jousitappien kiinnityskohtaa on vahvistettava lisäämättä kuoren ulkopintaan näkyvää massiivisuutta. Ratkaisuja on useita: kuoren seinämien paksuntaminen vain jousitappien kiinnityskohdissa, ulkopuolelta näkymättömät sisäiset vahvikerivat tai jousitappien rakenteet, jotka jakavat kiinnityskuorman laajemmalle alueelle kuoren rungossa.
Rannekkeen leveys ja mittasuhteet
Suorakaiteen muotoisen kellon rannekkeen leveyden määrää jousitappien väli, joka puolestaan määräytyy kuoren geometrian perusteella. Kapea suorakaiteen muotoinen kuori saattaa vaatia odotettua kapeamman rannekkeen, sillä jousitappien väli kuoren päissä rajoittuu kuoren omaan leveyteen.
Oikean mittasuhteen saavuttaminen on ratkaisevan tärkeää kellon ulkonäön kannalta. Jos ranneke on liian leveä suhteessa kuoren leveyteen, se näyttää raskaalta ja vie visuaalisesti huomion kuorelta. Liian kapea ranneke näyttää heiveröiseltä ja luo visuaalisen ristiriidan kellon ja ranteen välille. Suorakaiteen muotoisen kuoren ihanteellinen rannekkeen leveys on tyypillisesti 55–70 % kuoren omasta leveydestä. Tarkka mittasuhde riippuu kuoren korkeuden ja leveyden suhteesta sekä muotokielestä.
Suorakaiteen muotoisten kuorten korvakearkkitehtuuria, mukaan lukien korvakkeiden muotoilun vaikutusta ranteeseen istuvuuteen, käyttömukavuuteen ja visuaalisiin mittasuhteisiin, käsitellään kokonaisuudessaan korvakkeita käsittelevässä artikkelissa.
Miten nämä haasteet näkyvät hinnassa
Edellä kuvatut tekniset haasteet vaikuttavat suoraan kustannuksiin tuotantoprosessin kaikissa vaiheissa. Koneiden useammat asetukset lisäävät työstöaikaa ja työkalukustannuksia. Käsin tehtävä viimeistely lisää ammattitaitoisen työvoiman tarvetta. Monimutkaisemmat tiivistysjärjestelmät edellyttävät kalliimpia komponentteja ja tiukempaa laadunvalvontaa. Varta vasten suorakaiteen muotoisiin kelloihin suunniteltujen koneistojen kehittäminen maksaa paljon, ja kustannukset on jaettava tuotantomäärille, jotka ovat tyypillisesti pienempiä kuin pyöreiden kellojen tuotantomäärät.
Siksi vakavasti otettavan valmistajan suorakaiteen muotoinen kello maksaa lähes aina enemmän kuin saman merkin ulkoasultaan vastaavan tasoinen pyöreä kello. Hintaero ei johdu markkinoinnista, vaan todellisista tuotannon vaatimuksista.
Tämä auttaa asettamaan odotukset eri hintaluokissa. Edullisessa hintaluokassa suorakaiteen muotoisessa kellossa joudutaan tekemään kompromisseja: pyöreä koneisto suorakaiteen muotoisessa kuoressa, yksinkertaistettu tiivistys ja pelkistetympi korvakerakenne. Keskihintaluokassa kompromisseja on vähemmän: koneisto sopii kuoreen paremmin, tiivistys on parempi ja korvakkeet sulautuvat kuoreen hienostuneemmin. Kalleimmissa malleissa tässä artikkelissa kuvattuihin teknisiin haasteisiin vastataan kokonaisuudessaan, jolloin syntyy suorakaiteen muotoinen kello, joka on valmistettu yhtä laadukkaasti kuin mikä tahansa vastaavan hintainen pyöreä kello.
Koneistotyypin valintaa ja sen vuorovaikutusta kuoren geometrian ja kustannusten kanssa käsitellään perusteellisesti artikkelissa, joka käsittelee suorakaiteen muotoisten kellojen koneiston sijoittelua.
Suorakaiteen muotoilun paksuusrajoitteet
Suorakaiteen muotoiset kellot on jo pitkään yhdistetty ohueen pukukellomuotoiluun. Ohuus on perinteisesti yhdistetty hienostuneisuuteen, hillittyyn tyyliin ja juhlapukeutumiseen sopivuuteen. Suorakaiteen muotoisen kuoren ohentaminen aiheuttaa kuitenkin rakenteellisia kompromisseja, jotka poikkeavat pyöreiden mallien ratkaisuista.
Ohuille pukukelloille asetetut odotukset
Perinteiset suorakaiteen muotoiset pukukellot suunnitellaan usein ohuiksi, jotta ne sujahtavat vaivatta kalvosimen alle. Koska suorakaiteen muotoiset kuoret korostavat visuaalisesti kellon korkeutta, lisäpaksuus huomataan niissä selvemmin kuin yhtä syvässä pyöreässä kellossa. 10 mm:n pyöreä kuori voi näyttää tasapainoiselta, kun taas 10 mm:n suorakaiteen muotoinen kuori voi tuntua kookkaammalta pitkänomaisen muotonsa vuoksi.
Ohuus ei siis ole vain esteettinen ominaisuus – se vaikuttaa siihen, miten mittasuhteet hahmotetaan.
Kulmien rakenteellinen materiaalin vähentäminen
Toisin kuin pyöreissä kuorissa, joissa rasitus jakautuu säteittäisesti, suorakaiteen muotoisissa kuorissa rasitus kohdistuu paikallisesti tasaisille sivuille ja kulmien liitoskohtiin. Paksuuden pienentyessä näiden siirtymäalueiden vahvistamiseen käytettävissä olevan materiaalin määrä vähenee.
Kulmat ovat rakenteellisia siirtymäkohtia. Kuoren seinämien ohentaminen näillä alueilla lisää herkkyyttä taivutusrasitukselle ja mahdolliselle muodonmuutokselle. Jäykkyyden säilyttäminen sirojen mittasuhteiden rinnalla edellyttää tiukempia toleransseja, lujempia materiaaleja tai sisäisen kuorirakenteen vahvistamista.
Suorakulmaisessa muotoilussa ohuus ei ole vain mittojen pienentämistä - se on rakenteellinen kompromissi.
Käsin vedettävien ja automaattikellojen paksuuden kompromissit
Koneiston valinta vaikuttaa suoraan kuoren paksuuteen. Automaattikoneistot tarvitsevat lisää pystysuuntaista tilaa roottorimekanismille ja sen liikkeelle. Suorakulmaisessa kuoressa roottorin tarvitseman korkeuden mahduttaminen riittävän paksujen seinämien säilyttäen voi kasvattaa kokonaispaksuutta.
Käsin vedettävät koneistot mahdollistavat ohuemman kuoren, sillä niissä ei tarvita roottorin vaatimaa tilaa. Tämä on yksi syy siihen, miksi monet aikanaan valmistetut ohuet suorakulmaiset pukukellot olivat käsin vedettäviä.
Mikrorottoriratkaisut vähentävät pystysuuntaista korkeutta, mutta lisäävät suunnittelun monimutkaisuutta ja kustannuksia.
Miksi suorakulmaiset automaattikellot ovat paksumpia?
Suorakulmaiset automaattikellot tarvitsevat lisää pystysuuntaista tilaa roottorin sijoittamiseen. Pyöreästä poikkeavassa kuoressa rakenteellisen jäykkyyden säilyttäminen roottorin vaatiman tilan huomioimisen ohella johtaa usein suurempaan kokonaispaksuuteen kuin käsin vedettävissä malleissa.
Syväluotaus: Automaatti vai kvartsi suorakulmaisissa kelloissa
Yhteenveto
Suorakulmaisen kellon suunnittelu on tietyiltä, selkeästi tunnistettavilta ja merkittäviltä osin vaikeampaa kuin pyöreän kellon suunnittelu. Koneiston sijoittelu, kuoren koneistus, tiivistysjärjestelmät ja korvakkeiden rakenne aiheuttavat kaikki haasteita, joille pyöreiden kuorien valmistuksessa ei ole suoraa vastinetta. Brändit, jotka ratkaisevat nämä haasteet perusteellisesti eivätkä vain osittain, valmistavat suorakulmaisia kelloja, jotka ovat hintalisän arvoisia. Ostajat, jotka ymmärtävät nämä haasteet, pystyvät paremmin tunnistamaan tällaiset kellot ja arvostamaan niiden merkitystä.
Tässä artikkelissa käsitellyt suorakulmaisten kellojen perusteet muodostavat kaiken kategorian tarjontaan liittyvän teknisen perustan. Kattava yleiskuva siitä, miten nämä perusteet liittyvät historiaan, muotoiluun, mitoitukseen ja ostopäätöksiin, löytyy pääoppaasta.
Aiheeseen liittyviä artikkeleita:
- Suorakulmaisten kellojen perusteet käsitelty Suorakulmaisten kellojen kattavassa oppaassa
- Suorakulmaisten kellojen korvakkeiden rakenne - korvakkeiden rakennetta tarkasteltu perusteellisesti
- Suorakulmaisten kellojen vesitiiviys ja kestävyys - tiivistämisen haasteet selitetty
- Automaatti vai kvartsi suorakulmaisissa kelloissa - koneiston sijoittelua koskevat valinnat analysoitu
SÖNER rectangular watches
Free worldwide shipping · 10-year warranty · 30-day returns
Our pick Nostalgia Stockholm11 vuoden paristo$580 USD
View watch
 Amorous MilanoAutomaattinen$785 USD
View watch
 Momentum BacardiAutomaattinen$585 USD
View watch
 Nostalgia Caesar11 vuoden paristo$765 USD
View watch
 Nostalgia New York11 vuoden paristo$580 USD
View watch
View all watches
Not sure which one? Take the 1-minute Watch Finder
 Nostalgia Stockholm11 vuoden paristo$580 USD
View watch
 Amorous MilanoAutomaattinen$785 USD
View watch
 Momentum BacardiAutomaattinen$585 USD
View watch
 Nostalgia Caesar11 vuoden paristo$765 USD
View watch
 Nostalgia New York11 vuoden paristo$580 USD
View watch