


 Published on
Table of Contents
Techniek van rechthoekige horloges – korte samenvatting
- Voor rechthoekige kasten is frezen met meerdere assen nodig in plaats van eenvoudig draaien op een draaibank.
- Overgangen bij de hoeken vereisen meer bewerkingsopstellingen en maken de handmatige afwerking ingewikkelder.
- Afdichtingssystemen moeten gelijkmatig worden samengedrukt over vier rechte zijden en vier hoeken.
- De oriëntatie van het uurwerk in een rechthoekige kast is een ontwerpkeuze, geen vast uitgangspunt.
De meeste mensen bewonderen een rechthoekig horloge om esthetische redenen. De verhoudingen, de architectonische geometrie, de manier waarop de kast met zorg en intentie om de pols zit. Minder zichtbaar, maar net zo belangrijk, is het vakmanschap dat dit product überhaupt mogelijk maakt.
Rechthoekige horlogekasten zijn echt moeilijker te produceren dan ronde. Niet een beetje moeilijker, maar aanzienlijk moeilijker, in elke fase van het productieproces: van de eerste bewerking van het ruwe kastmateriaal tot de laatste druktest voordat het horloge de fabriek verlaat. Precies begrijpen waar en waarom die moeilijkheid ontstaat, is essentieel voor iedereen die wil waarderen wat een goed gemaakt rechthoekig horloge werkelijk vertegenwoordigt.
Dit artikel behandelt de vier belangrijkste technische gebieden waarop rechthoekige kasten afwijken van ronde: de plaatsing van het uurwerk, het bewerken van de kast, de afdichtingssystemen en de architectuur van de aanzetten. Dit zijn de basisprincipes van rechthoekige horloges waarop al het andere in deze categorie steunt, en ze verklaren waarom de beste rechthoekige horloges de prijzen hebben die ze hebben.
Waarom technische uitdagingen van belang zijn voor de koper
Voordat we op de details ingaan, is het goed om stil te staan bij de vraag waarom dit van belang zou zijn voor iemand die een horloge kiest in plaats van er een te bouwen.
De technische uitdagingen zijn om drie redenen van belang. Ten eerste zijn ze rechtstreeks terug te zien in de prijs. Een rechthoekig horloge van een serieuze fabrikant kost meer dan een rond horloge met een vergelijkbare oppervlaktekwaliteit, omdat het productieproces daadwerkelijk duurder is. Als je begrijpt waarvoor je betaalt, kun je beoordelen of de meerprijs gerechtvaardigd is.
Ten tweede is de technische kwaliteit zichtbaar in het eindproduct, als je weet waar je op moet letten. De scherpte van de overgangen bij de hoeken, de consistentie van de oppervlakteafwerking op de kastvlakken, de soepelheid van de kroonbediening, de nauwkeurigheid waarmee het glas past: dit zijn allemaal gevolgen van technische keuzes en ze kunnen allemaal door de oplettende koper worden beoordeeld.
Ten derde zijn technische keuzes van invloed op het langdurige gebruik. Een rechthoekige kast met onvoldoende versteviging van de hoeken vervormt na verloop van tijd. Een afdichtsysteem dat niet is ontworpen voor een niet-ronde vorm, zal eerder bezwijken dan een systeem dat daar wel voor is ontworpen. Een uurwerk dat zonder de juiste aanpassingen in een rechthoekige kast wordt geperst, zal minder betrouwbaar werken dan een uurwerk dat voor die ruimte is ontworpen. De technische keuzes die tijdens het ontwerp worden gemaakt, beïnvloeden het horloge zijn hele levensduur.
Plaatsing van het uurwerk
De eerste en meest fundamentele technische uitdaging van een rechthoekige horlogekast is de vraag wat erin komt.
Het probleem van het ronde uurwerk
De overgrote meerderheid van mechanische uurwerken is rond. Dat zijn ze al sinds de vroegste zakhorloges, omdat ronde uurwerken het natuurlijke gevolg zijn van een tandwieloverbrenging die vanuit een centrale as naar buiten loopt. De veerton bevindt zich in het midden, de tandwieloverbrenging loopt naar buiten en het hele systeem vult een cirkelvormig oppervlak zo efficiënt mogelijk.
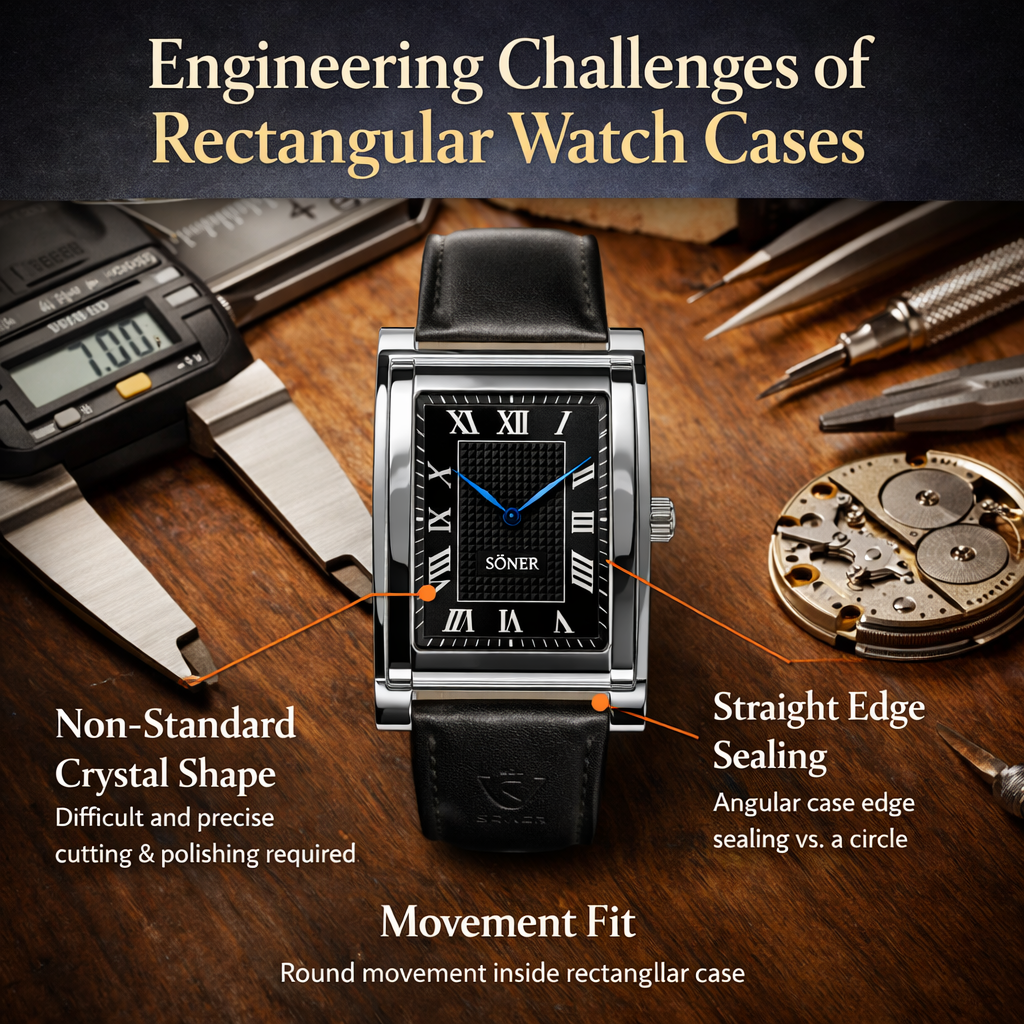
Wanneer een rond uurwerk in een rechthoekige kast wordt geplaatst, blijven de hoeken van de kast ongebruikt. Het uurwerk vult het ingeschreven cirkelvormige gebied binnen de rechthoek, maar de vier driehoekige hoeken blijven onbenut. In een smalle, hoge rechthoekige kast kan deze verspilde ruimte een aanzienlijk deel van het totale kastvolume uitmaken. Het horloge wordt dikker dan nodig om plaats te bieden aan een uurwerk dat er niet voor is ontworpen, of het bevat zichtbare loze ruimte die de visuele samenhang van het object vermindert.
Er zijn drie manieren om dit probleem aan te pakken, elk met andere gevolgen voor de kosten en kwaliteit.
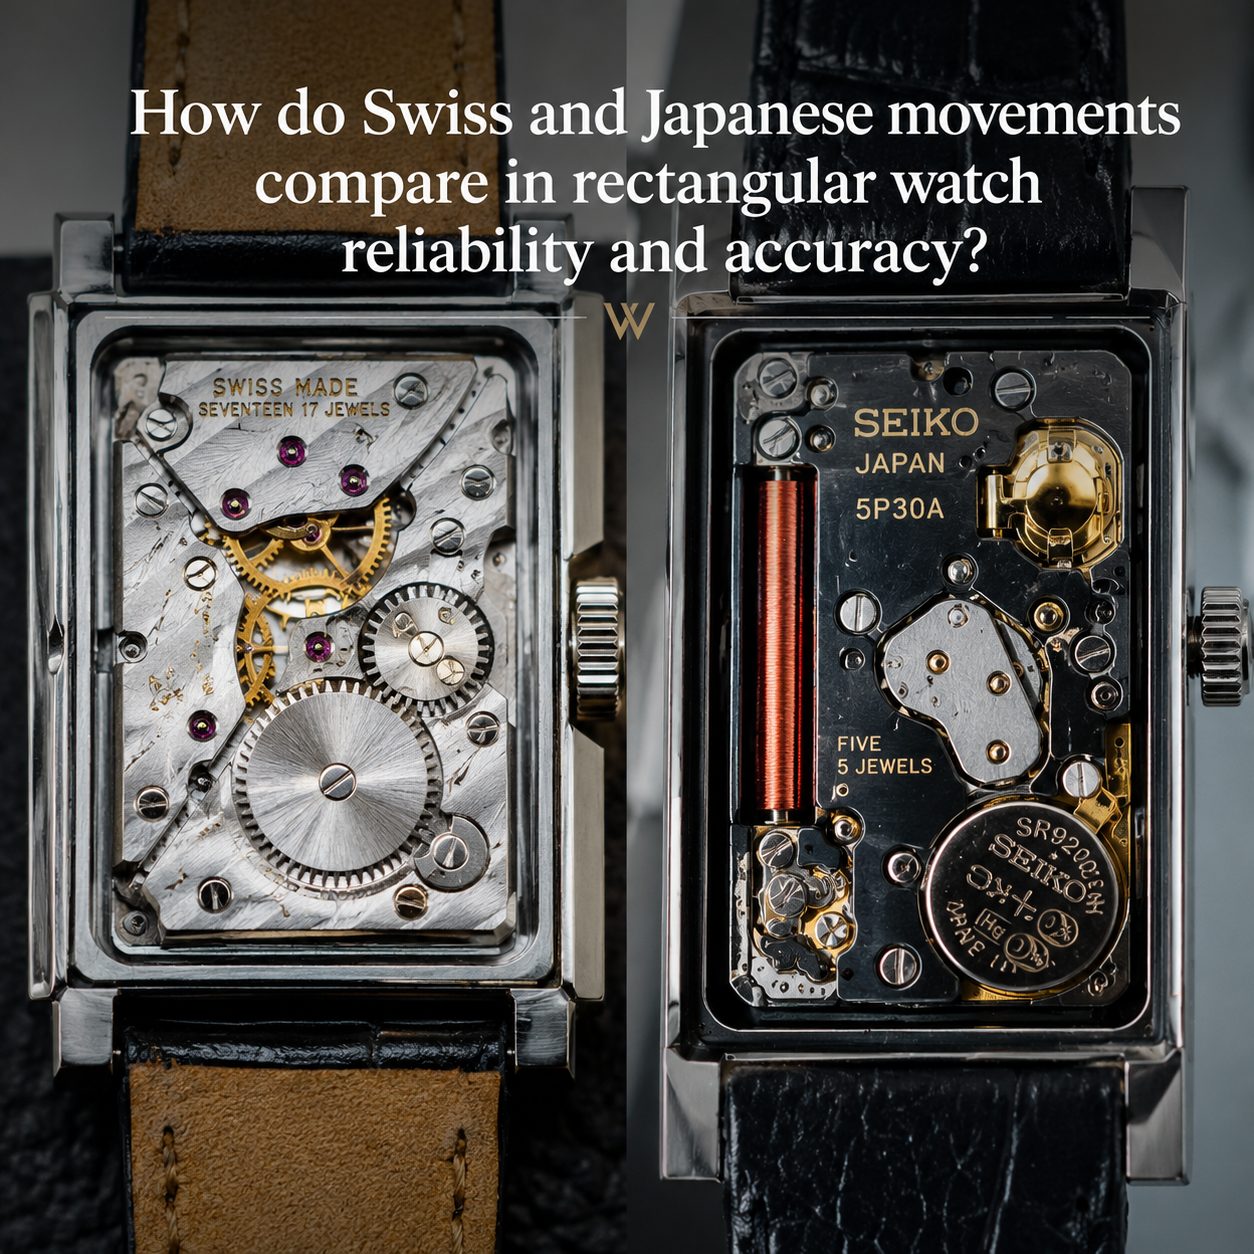
De eerste aanpak is het gebruik van een rond uurwerk en het accepteren van de ongebruikte hoeken. Dit is de goedkoopste oplossing en komt het vaakst voor in lagere prijsklassen. Het uurwerk wordt voorzien van een aangepaste afstandhouder of uurwerkring die een deel van de ruimte opvult, maar de fundamentele inefficiëntie blijft bestaan. Het horloge is vaak dikker dan nodig en het uurwerk oogt visueel onaf wanneer je het door een zichtbodem bekijkt.
De tweede aanpak is het gebruik van een rechthoekige module of basisplaat die een rond uurwerk omzet naar een rechthoekige vorm. De essentiële tijdmeetonderdelen blijven rond, maar zijn ondergebracht in een rechthoekig frame dat de kast efficiënter vult. Dit vergt een aanzienlijke investering in techniek, maar minder dan de ontwikkeling van een volledig nieuw kaliber. Verschillende gerenommeerde merken passen deze aanpak met succes toe.
De derde aanpak, toegepast door de meest toegewijde fabrikanten van rechthoekige horloges, is om van de grond af aan een speciaal rechthoekig kaliber te ontwikkelen. Elk onderdeel wordt ontworpen voor de specifieke vorm van de kast. De bruggen en platines worden zo gevormd dat ze de beschikbare ruimte precies opvullen. De indeling van de tandwieloverbrenging is geoptimaliseerd voor een niet-ronde vorm. Het resultaat is een uurwerk dat net zo goed in zijn kast past als een rond uurwerk in een ronde kast: volledig, efficiënt en prachtig.
Kroonpositie en stiftroute
Bij een rond horloge komt de kroon uit de kast op de positie van 3 uur en drijft deze een stift aan die het uurwerk binnenkomt op een vast punt, afgestemd op die positie. De geometrie is zo gestandaardiseerd dat de positie van de kroon zelden als een ontwerpuitdaging wordt beschouwd.
Bij een rechthoekig horloge moet de kroonpositie zorgvuldig worden bepaald. Als de kast hoog en smal is, bevindt de kroon zich op de positie van 3 uur halverwege de hoogte van de kast. Dat sluit mogelijk wel of niet aan op het instelmechanisme van het uurwerk, afhankelijk van de oriëntatie ervan. Als het uurwerk liggend in de kast is geplaatst, moet de kroonpositie worden aangepast. Bij een staande plaatsing ontstaan andere uitdagingen bij het geleiden van de opwindstift.
Bij de productie van rechthoekige horloges in het hoogste segment wordt de positie van de kroon vastgelegd in de eerste ontwerpspecificatie, en wordt het uurwerk daarop afgestemd. Bij horloges van lagere kwaliteit worden compromissen gesloten die de werking beïnvloeden: een stroeve kroon, onnauwkeurige bediening bij het instellen of een kroonpositie die er ten opzichte van de kastvorm onlogisch uitziet.
Complexiteit van de kastbewerking
De kast van een rechthoekig horloge wordt bewerkt uit een massief blok metaal, of dat nu staal, goud, titanium of een andere legering is. Het proces van een ruw blok tot een afgewerkte kast omvat een reeks frees-, boor- en afwerkingsbewerkingen, die aanzienlijk complexer zijn voor een rechthoekige kast dan voor een ronde.
Draaibank versus freesmachine
Een ronde kast wordt voornamelijk op een draaibank bewerkt. Daarbij draait het werkstuk rond een centrale as terwijl een stationair snijgereedschap materiaal verwijdert. De draaibank produceert in één doorlopende bewerking een perfecte cilinder. Dat is snel en nauwkeurig, en levert een uitstekende oppervlaktekwaliteit op zonder nabewerkingen. Dankzij de cirkelsymmetrie van de kast wordt elk punt op de kastwand met dezelfde bewerking en op dezelfde afstand van de centrale as gemaakt.
Een rechthoekige kast kan niet op een draaibank worden bewerkt. Daarvoor is een CNC-freesmachine nodig, die met een roterend snijgereedschap over het werkstuk beweegt langs meerdere assen. Elk vlak van de kast moet afzonderlijk worden bewerkt. Voor de boven- en onderkant is één reeks bewerkingen nodig. Voor de lange zijden is een andere reeks nodig. Voor de korte zijden is weer een andere reeks nodig. En voor de hoeken, waar de vlakke oppervlakken samenkomen, zijn de meest nauwkeurige bewerkingen van allemaal nodig.
De overgangen bij de hoeken zijn het meest veeleisende kenmerk van elke rechthoekige kast. De binnenhoeken van de kast, waar de zijwanden samenkomen, moeten met een zeer kleine radius worden bewerkt, die wordt bepaald door de minimale diameter van het snijgereedschap. Om bij alle vier de hoeken een consistente radius en rondom dezelfde oppervlaktekwaliteit te bereiken, zijn zorgvuldige programmering, nauwkeurige opspanning en meerdere kwaliteitscontroles nodig. Bij fabrikanten in het hogere segment worden de overgangen bij de hoeken na het bewerken met de hand verfijnd, met kleine vijlen en polijstgereedschap, om een scherpte en consistentie te bereiken die CNC-bewerking alleen niet kan leveren.
| Aspect | Ronde kast | Rechthoekige kast | Technische impact |
|---|---|---|---|
| Primaire bewerkingsmethode | Draaien op een draaibank rond een centrale as | Meerassig CNC-frezen vanuit meerdere richtingen | Voor rechthoekige kasten zijn meer instellingswijzigingen en gereedschapsbanen nodig |
| Aantal gereedschapsinstellingen | Doorgaans 1-2 hoofdinstellingen | Meerdere opspanningen voor elk vlak en elke hoekovergang | Langere bewerkingstijd en meer kalibratie nodig |
| Afwerking van hoeken | Doorlopende kromming, minimale overgangen aan de randen | Acht hoekovergangen die nauwkeurig moeten worden samengevoegd | Meer handmatige afwerking en strengere tolerantiecontrole |
| Gevoeligheid voor toleranties | Uniforme radiale tolerantieverdeling | Spanningsconcentratie aan de randen en hoeken | Grotere kans op afwijkingen die herwerking of afkeuring vereisen |
| Productie-efficiëntie | Sterk gestandaardiseerd en schaalbaar | Minder standaardisatie binnen de collecties | Hogere kosten per stuk bij een vergelijkbaar kwaliteitsniveau |
Waarom zijn rechthoekige kasten moeilijker te bewerken?
Voor rechthoekige horlogekasten is meerassig frezen nodig in plaats van draaien op een draaibank. Elk vlak oppervlak en elke hoekovergang moet afzonderlijk worden bewerkt, wat de complexiteit van de opspanning, de gevoeligheid voor toleranties en de hoeveelheid handmatige afwerking vergroot vergeleken met ronde kasten.

Ronde kasten zijn rotatiesymmetrisch en kunnen in één doorlopende beweging worden bewerkt. Rechthoekige kasten vereisen meerdere oriëntaties en nauwkeurige hoekovergangen, wat de complexiteit van de machinale bewerking vergroot.
Waarom verhogen freesbewerkingen de kosten van rechthoekige kasten?
Bij het bewerken moeten rechthoekige horlogekasten tijdens de machinale bewerking langs meerdere assen opnieuw worden gepositioneerd. Elke extra opspanning verhoogt de productietijd, slijtage van gereedschap, gevoeligheid voor toleranties en de hoeveelheid handmatige afwerking vergeleken met een draaibankproces met één as
Oppervlakteafwerking
Een rechthoekige kast afwerken is arbeidsintensiever dan een ronde kast afwerken, omdat een rechthoekige kast meer verschillende soorten oppervlakken heeft die elk op de juiste manier moeten worden behandeld.
Een ronde kast heeft doorgaans een doorlopende cilindrische wand, een vlak of bol oppervlak aan de bovenkant (de lunette) en een vlak of bol oppervlak aan de onderkant (de achterkant van de kast). Elk hiervan kan in één doorlopende bewerking worden afgewerkt: de cilindrische wand wordt gepolijst op een roterende polijstschijf, de lunette wordt gepolijst of geborsteld op een vlakke schijf.
Een rechthoekige kast heeft meerdere vlakke zijden die onder verschillende hoeken op elkaar aansluiten, plus hoekovergangen, plus de oppervlakken van de lugs, plus de lunette en de achterkant van de kast. Elke vlakke zijde moet afzonderlijk worden afgewerkt. De hoek tussen aangrenzende zijden moet tijdens het afwerken precies behouden blijven, anders oogt de kast zacht en onnauwkeurig. De hoekovergangen moeten worden afgewerkt zonder ze af te ronden. De gepolijste en geborstelde delen moeten, als het ontwerp beide afwerkingen gebruikt, samenkomen langs precieze lijnen zonder in elkaar over te lopen.
Op het hoogste niveau van de afwerking voegt de anglage, oftewel het afschuinen van de kastkanten, nog een extra laag complexiteit toe. De afgeschuinde randen van een rechthoekige kast moeten aan alle vier de zijden dezelfde breedte en hoek hebben, met perfect op elkaar aansluitende overgangen bij elke hoek. Dit met de hand bereiken vereist vakmanschap dat jaren kost om te ontwikkelen en dat een machine niet kan evenaren op het kwaliteitsniveau dat kenmerkend is voor een geweldig rechthoekig horloge.
Diepgaande analyse: Automatisch of quartz in rechthoekige horloges
Meer informatie: Maattabel voor rechthoekige horloges
Afdichtingssystemen
Een horlogekast is een precisiebehuizing. De kast moet het uurwerk binnenin beschermen tegen vocht, stof en luchtdruk onder uiteenlopende omgevingsomstandigheden. Bij een ronde kast wordt dit probleem opgelost met beproefde methoden die de branche al tientallen jaren verfijnt. Bij een rechthoekige kast zijn voor hetzelfde probleem andere oplossingen nodig en gelden andere beperkingen.

Waarom zijn rechthoekige horloges moeilijker af te dichten?
Bij rechthoekige horlogekasten wordt de pakking ongelijkmatig samengedrukt, vooral bij de hoeken, waar de spanning zich concentreert. Om een consistente waterbestendigheid te bereiken, zijn nauwere bewerkingstoleranties nodig, zodat de druk langs zowel de rechte zijden als de vier hoeken gelijkmatig blijft.
Afdichting van het kristal
Het meest zichtbare en lastigste afdichtingspunt van een rechthoekig horloge is het kristal. Bij een rond horloge zit het kristal in een ronde groef in de lunette en wordt het op zijn plaats gehouden door een ronde pakking die overal gelijkmatig wordt samengedrukt. Door de vorm wordt elke kracht waarmee de lunette wordt aangedraaid gelijkmatig verdeeld, zodat de pakking overal even sterk wordt samengedrukt.
Bij een rechthoekig horloge zit het kristal in een rechthoekige groef in de lunette, en moet de pakking overal gelijkmatig samengedrukt blijven, over de vier rechte zijden en de vier overgangen bij de hoeken. De hoeken vormen het probleem. Een pakking die langs de rechte zijden perfect wordt samengedrukt, wordt bij de hoeken mogelijk niet voldoende samengedrukt als de geometrie van de kast niet nauwkeurig is geregeld. Elke ongelijkmatigheid in de samendrukking kan een lek veroorzaken.
De oplossing vereist nauwere toleranties voor de groef in de lunette, stijvere pakkingmaterialen of gevormde pakkingen met versterkte hoeken. Al deze oplossingen brengen extra kosten en complexiteit met zich mee. Ze vergroten ook de totale hoogte van de kristalconstructie, wat ten koste gaat van de slanke vorm waar de meeste rechthoekige dresshorloges naar streven.
Afdichting van de achterdeksel
De achterdeksel van een rechthoekig horloge brengt vergelijkbare uitdagingen met zich mee. Een ronde, geschroefde achterdeksel oefent gelijkmatige klemkracht uit over de hele omtrek wanneer deze in de kast wordt gedraaid. De afdichting is van nature gelijkmatig.
Een rechthoekige achterdeksel, met schroef- of klikbevestiging, moet de klemkracht over een rechthoekige omtrek verdelen. De posities van de schroeven moeten zorgvuldig worden berekend om ervoor te zorgen dat de pakking gelijkmatig wordt samengedrukt, zowel bij de hoeken als langs de rechte zijden. Als de schroeven niet optimaal zijn geplaatst, komen de hoeken van de achterdeksel onder druk iets omhoog, waardoor de afdichting wordt verbroken.
Veel rechthoekige dresshorloges hebben een kastdeksel dat met een perspassing is bevestigd in plaats van een geschroefd deksel. Dat gebeurt om esthetische redenen en omdat perspassingen bij nauwe toleranties de hoeken beter kunnen afdichten. Het nadeel is dat zo'n kastdeksel moeilijker te verwijderen is voor onderhoud en dat herhaald openen de nauwkeurigheid van de passing na verloop van tijd kan verminderen.
De afdichtingsuitdagingen die specifiek zijn voor rechthoekige kasten en wat die betekenen voor de waterdichtheidsclassificatie en de duurzaamheid bij dagelijks gebruik, worden uitgebreid behandeld in het artikel over waterdichtheid.
Afdichting van kroon en buis
De kroonbuis, waardoor de opwindstift de kast verlaat, moet vocht buiten houden, ongeacht de vorm van de kast. Bij een ronde kast wordt de kroonbuis op de gebruikelijke manier in de kast geschroefd. Bij een rechthoekige kast loopt de kroonbuis door een van de vlakke zijwanden in plaats van door een gebogen oppervlak.
Een buis door een vlakke wand leiden in plaats van door een gebogen wand verandert de geometrie van de afdichting. De schroefdraad grijpt op dezelfde manier aan, maar het omliggende kastmateriaal wordt anders belast, omdat een vlakke wand minder structurele diepte heeft dan een gebogen wand. Bij dunne rechthoekige kasten, waarvan de kastwand al zo dun mogelijk is gemaakt om een slank profiel te bereiken, vereist de versteviging rond de kroonbuis zorgvuldige engineering om de afdichting intact te houden zonder zichtbaar volume toe te voegen.
Verdieping: Waterdichtheid en duurzaamheid van rechthoekige horloges
Constructie van horlogepoten
De horlogepoten van een horlogekast zijn de uitstekende delen die de band of armband op hun plaats houden. Bij een rond horloge zijn horlogepoten een vertrouwd designelement dat in de loop van eeuwen is verfijnd. Bij een rechthoekig horloge brengen ze zowel structurele als esthetische uitdagingen met zich mee.

De spanning van de band brengt krachten via de horlogepoten over op de kastwand. Bij rechthoekige horloges concentreert de belasting zich op de verbinding tussen horlogepoot en kast, waar wanddikte en geometrie een balans moeten bieden tussen duurzaamheid en proporties.
Bij rechthoekige horloges wordt het draaimoment van de band geconcentreerd op de verbinding tussen de horlogepoot en de vlakke kastwand. Voor een goede structurele integratie is voldoende wanddikte en versteviging nodig om vervorming of vermoeiing door langdurige belasting te voorkomen.
Verdieping: De constructie van horlogepoten bij rechthoekige horloges
De geometrie van de overgang
De fundamentele uitdaging bij rechthoekige horlogepoten is de overgang van het rechte, vlakke profiel van de kast naar de gebogen vorm die tegen de band aanligt. Een ronde kast heeft een doorlopend gebogen profiel, waardoor de horlogepoot vanuit elk punt van die ronding natuurlijk en vloeiend kan overgaan. De vorm van de ronde kast sluit organisch aan op de horlogepoot.
Een rechthoekige kast heeft vlakke zijkanten en scherpe hoeken. De bandpen moet uit een vlak oppervlak steken en binnen een korte afstand overgaan in een gebogen vorm waarin de bandpen van de band past. Voor deze overgang bestaat geen natuurlijke geometrie die als leidraad kan dienen. De ontwerper moet elke keuze expliciet maken: hoe de bandpen uit de kast komt, onder welke hoek deze uitsteekt, hoe snel hij buigt en waar het gat voor de bandpen van de band zit.
De kwaliteit van deze overgang is een van de betrouwbaarste aanwijzingen voor de algehele ontwerp- en constructiekwaliteit van een rechthoekig horloge. Een slecht uitgewerkte overgang doet denken aan een onderdeel dat er later op is gezet, alsof de bandpennen achteraf aan de kast zijn toegevoegd. Bij een goed uitgewerkte overgang voelt de bandpen als een vanzelfsprekende verlenging van de geometrie van de kast, alsof het niet anders had gekund. De iconische, verlengde bandpennen van de Cartier Tank, die over de volledige hoogte van de kast lopen en de band en kast als één geheel integreren, zijn hiervan het schoolvoorbeeld.
Constructieve aspecten
De bandpennen van een rechthoekige kast worden anders belast dan die van een ronde kast. Bij een ronde kast is de bandpen bevestigd aan een gebogen oppervlak dat de spanning in meerdere richtingen verdeelt. Bij een rechthoekige kast is de bandpen bevestigd aan een vlak oppervlak, waardoor de spanning van de band bij de verbinding tussen de bandpen en de kastwand wordt geconcentreerd.
Bij dunne rechthoekige kasten, waarbij de wanddikte van de kast al minimaal is, kan deze spanningsconcentratie een reëel technisch probleem vormen. Het bevestigingspunt van de bandpen moet worden verstevigd zonder de buitenkant van de kast zichtbaar dikker te maken. Er zijn verschillende oplossingen: dikkere kastwanden alleen bij de bevestigingspunten van de bandpennen, interne verstevigingsribben die aan de buitenkant niet zichtbaar zijn, of ontwerpen van bandpennen die de bevestigingsbelasting over een groter oppervlak van de kast verdelen.
Bandbreedte en verhouding
De bandbreedte van een rechthoekig horloge wordt bepaald door de afstand tussen de bandpennen, die op haar beurt wordt bepaald door de geometrie van de kast. Voor een smalle rechthoekige kast kan een smallere band nodig zijn dan de koper verwacht, omdat de afstand tussen de bandpennen aan het uiteinde van de kast wordt beperkt door de eigen breedte van de kast.
De juiste verhouding is essentieel voor de algehele uitstraling van het horloge. Een band die te breed is ten opzichte van de breedte van de kast oogt zwaar en overheerst de kast visueel. Een band die te smal is, oogt iel en zorgt voor een visuele kloof tussen het horloge en de pols. De ideale bandbreedte voor een rechthoekige kast ligt doorgaans tussen 55% en 70% van de eigen breedte van de kast. De precieze verhouding hangt af van de verhouding tussen de hoogte en breedte van de kast en de algemene vormgeving.
De architectuur van de bandaanzetten van rechthoekige kasten, inclusief de invloed van het ontwerp van de bandaanzetten op de pasvorm om de pols, het draagcomfort en de visuele verhoudingen, wordt uitgebreid behandeld in het aparte artikel over bandaanzetten.
Hoe deze uitdagingen zich vertalen in de prijs
De hierboven beschreven technische uitdagingen vertalen zich rechtstreeks in hogere kosten in elke fase van het productieproces. Meer machine-instellingen betekenen meer verspaningstijd en hogere gereedschapskosten. Meer handmatige afwerking betekent meer uren geschoolde arbeid. Complexere afdichtingssystemen betekenen duurdere onderdelen en strengere kwaliteitscontrole. Speciaal ontwikkelde rechthoekige uurwerken brengen aanzienlijke ontwikkelingskosten met zich mee, die moeten worden terugverdiend over productievolumes die doorgaans kleiner zijn dan die van ronde horloges.
Daardoor kost een rechthoekig horloge van een serieuze fabrikant bijna altijd meer dan een rond horloge van hetzelfde merk met vergelijkbare externe kwaliteit. Die meerprijs is geen marketing. Ze weerspiegelt de realiteit van het productieproces.
Dit inzicht helpt om de verwachtingen bij verschillende prijsklassen af te stemmen. In het instapsegment doet een rechthoekig horloge concessies: een rond uurwerk in een rechthoekige kast, vereenvoudigde afdichting en eenvoudigere bandaanzetten. In het middensegment zijn die concessies kleiner: een betere passing van het uurwerk, verbeterde afdichting en verfijndere integratie van de bandaanzetten. In het hogere segment worden de in dit artikel beschreven technische uitdagingen volledig aangepakt, wat resulteert in een rechthoekig horloge dat net zo goed is gemaakt als elk vergelijkbaar rond horloge in dezelfde prijsklasse.
De keuzes rond het type uurwerk en de manier waarop die keuzes samenhangen met de kastgeometrie en de kosten worden uitgebreid besproken in het artikel over de plaatsing van uurwerken in rechthoekige horloges.
Beperkingen rond de dikte van rechthoekige ontwerpen
Rechthoekige horloges worden al lang geassocieerd met slanke dress watch-proporties. Slankheid wordt historisch gezien in verband gebracht met verfijning, ingetogenheid en geschiktheid voor formele gelegenheden. Het verminderen van de dikte van een rechthoekige kast brengt echter constructieve compromissen met zich mee die anders zijn dan bij ronde ontwerpen.
Verwachtingen rond dunne dress watches
Traditionele rechthoekige dress watches zijn vaak ontworpen met een slank profiel, zodat ze soepel onder een manchet passen. Omdat rechthoekige kasten de verticale hoogte visueel benadrukken, valt extra dikte meer op dan bij een rond horloge van vergelijkbare diepte. Een ronde kast van 10 mm kan in balans ogen, terwijl een rechthoekige kast van 10 mm door de langwerpige vorm forser kan aanvoelen.
Dunheid is daarom niet alleen een esthetische kwestie - ze bepaalt ook hoe de verhoudingen worden waargenomen.
Minder constructiemateriaal bij de hoeken
In tegenstelling tot ronde kasten, die de belasting radiaal verdelen, ondervinden rechthoekige kasten plaatselijke belasting langs rechte randen en op de overgangen bij de hoeken. Naarmate de dikte afneemt, is er minder materiaal beschikbaar om deze overgangszones te verstevigen.
Hoeken zijn structurele overgangspunten. Als de kastwanden op deze plekken dunner worden gemaakt, neemt de gevoeligheid voor buigspanning en mogelijke vervorming toe. De stevigheid behouden en tegelijk slanke proporties bewaren, vereist nauwere toleranties, sterkere materialen of versteviging via de interne kastconstructie.
Bij een rechthoekig ontwerp is dunheid niet simpelweg een kwestie van afmetingen verkleinen - het is een structurele afweging.
Afwegingen bij de dikte van handopwindbare en automatische horloges
De keuze van het uurwerk heeft rechtstreeks invloed op de dikte van de kast. Automatische uurwerken hebben extra verticale ruimte nodig voor het rotormechanisme en de benodigde speelruimte. In een rechthoekige kast kan de integratie van de rotorhoogte, met behoud van voldoende wanddikte, de totale diepte vergroten.
Handopwindbare uurwerken maken een slankere kast mogelijk doordat er geen ruimte voor een rotor nodig is. Dit is een van de redenen waarom veel historisch dunne rechthoekige dresshorloges met de hand werden opgewonden.
Oplossingen met een microrotor beperken de verticale hoogte, maar brengen extra technische complexiteit en kosten met zich mee.
Waarom zijn automatische rechthoekige horloges dikker?
Automatische rechthoekige horloges hebben extra verticale ruimte nodig voor de integratie van de rotor. Bij een niet-ronde kast leidt het behouden van de structurele stevigheid en het bieden van voldoende ruimte voor de rotor vaak tot een grotere totale dikte dan bij ontwerpen met handopwinding.
Diepgaande analyse: Automatisch of quartz in rechthoekige horloges
Samenvatting
Een rechthoekig horloge ontwerpen is op specifieke, herkenbare en ingrijpende punten moeilijker dan een rond horloge ontwerpen. De plaatsing van het uurwerk, de bewerking van de kast, de afdichtingssystemen en de lugconstructie brengen allemaal uitdagingen met zich mee die geen direct equivalent hebben bij de productie van ronde kasten. Merken die deze uitdagingen volledig aangaan, in plaats van slechts gedeeltelijk, maken rechthoekige horloges die hun meerprijs waard zijn. Kopers die deze uitdagingen begrijpen, kunnen die horloges beter herkennen en waarderen wat ze vertegenwoordigen.
De basis van rechthoekige horloges die in dit artikel wordt behandeld, vormt de technische basis voor alles binnen deze categorie. Voor een volledig overzicht van hoe deze basis samenhangt met geschiedenis, design, maatvoering en aankoopkeuzes, vind je het complete plaatje in de hoofdgids.
Gerelateerde artikelen:
- De basis van rechthoekige horloges behandeld in de Definitieve gids voor rechthoekige horloges
- Lugconstructie bij rechthoekige horloges - lugconstructie grondig onderzocht
- Waterbestendigheid en duurzaamheid van rechthoekige horloges - uitdagingen bij het afdichten uitgelegd
- Automatisch of quartz in rechthoekige horloges - keuzes voor de plaatsing van het uurwerk geanalyseerd
SÖNER rectangular watches
Free worldwide shipping · 10-year warranty · 30-day returns
Our pick Nostalgia Stockholmbatterijduur van 11 jaar$580 USD
View watch
 Amorous MilanoAutomatisch$785 USD
View watch
 Momentum BacardiAutomatisch$585 USD
View watch
 Nostalgia Caesarbatterijduur van 11 jaar$765 USD
View watch
 Nostalgia New Yorkbatterijduur van 11 jaar$580 USD
View watch
View all watches
Not sure which one? Take the 1-minute Watch Finder
 Nostalgia Stockholmbatterijduur van 11 jaar$580 USD
View watch
 Amorous MilanoAutomatisch$785 USD
View watch
 Momentum BacardiAutomatisch$585 USD
View watch
 Nostalgia Caesarbatterijduur van 11 jaar$765 USD
View watch
 Nostalgia New Yorkbatterijduur van 11 jaar$580 USD
View watch