


 Published on
Table of Contents
Konstruktionen av rektangulära klockor – snabböversikt
- Rektangulära boetter kräver fleraxlig fräsning i stället för enkel svarvning.
- Hörnövergångar kräver fler bearbetningsuppspänningar och gör handfinishen mer komplicerad.
- Tätningssystem måste komprimeras jämnt längs fyra raka sidor och i fyra hörn.
- Urverkets orientering i ett rektangulärt boett är ett designbeslut, inte ett fast förutbestämt val.
De flesta som beundrar en rektangulär klocka gör det av estetiska skäl. Proportionerna, den arkitektoniska geometrin och hur boetten sitter på handleden med en tydlig avsikt. Mindre synlig, men lika betydelsefull, är ingenjörskonsten som över huvud taget gör klockan möjlig.
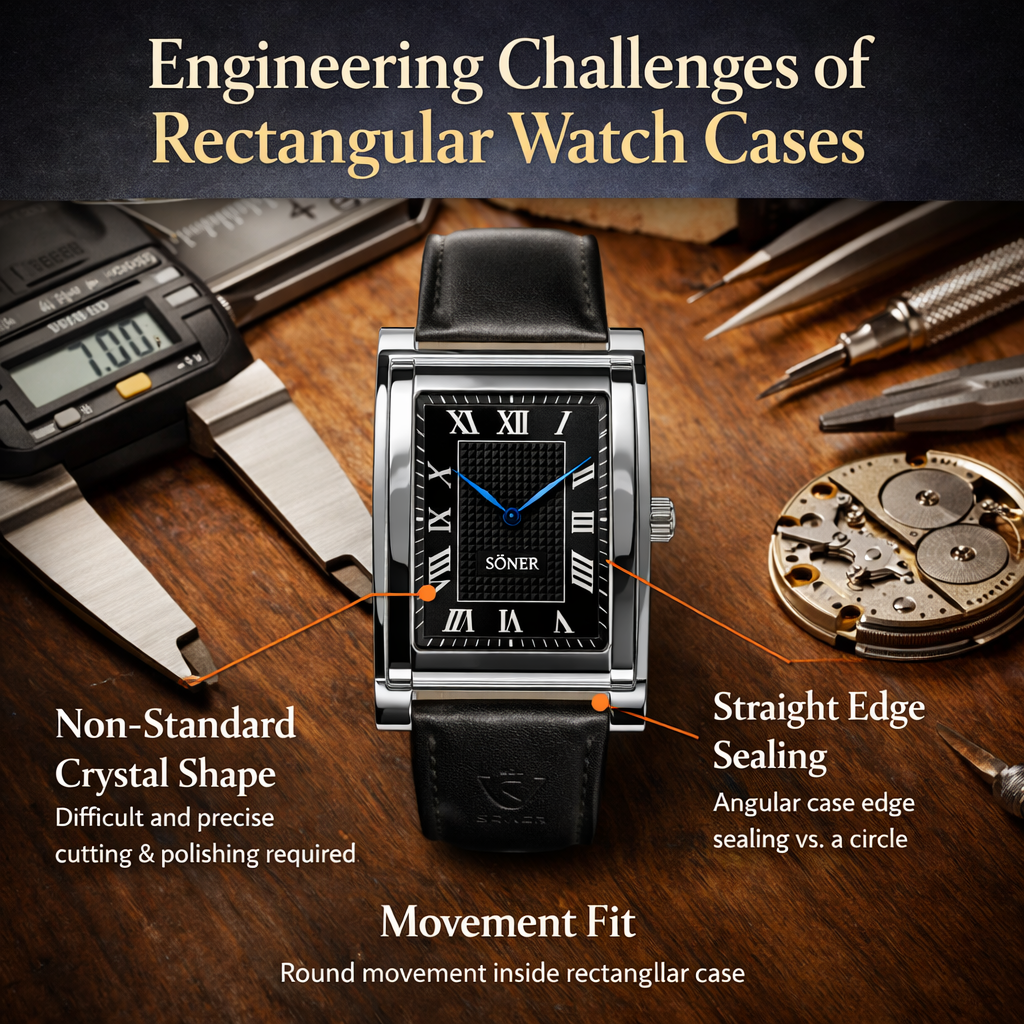
Rektangulära klockboetter är verkligen svårare att tillverka än runda. Inte bara marginellt svårare, utan betydligt svårare i varje steg av tillverkningsprocessen, från den första bearbetningen av boettämnet till det avslutande trycktestet innan klockan lämnar fabriken. Att förstå exakt var och varför svårigheterna uppstår är nödvändigt för den som vill uppskatta vad en välgjord rektangulär klocka faktiskt innebär.
Den här artikeln tar upp de fyra huvudsakliga konstruktionsområden där rektangulära boetter skiljer sig från runda: urverkets placering, bearbetning av boetten, tätningssystem och bandhornens utformning. Det här är grunderna för rektangulära klockor som allt annat i kategorin bygger på, och de förklarar varför de bästa rektangulära klockorna kostar som de gör.
Varför konstruktionssvårigheterna spelar roll för köparen
Innan vi går in på detaljerna är det värt att ta upp varför något av detta borde spela roll för den som väljer en klocka snarare än tillverkar en.
Konstruktionssvårigheterna spelar roll av tre skäl. För det första återspeglas de direkt i priset. En rektangulär klocka från en seriös tillverkare kostar mer än en rund klocka med motsvarande ytfinish eftersom tillverkningsprocessen faktiskt kostar mer. Om du förstår vad du betalar för kan du bedöma om pristillägget är motiverat.
För det andra syns konstruktionskvaliteten i det färdiga objektet om du vet vad du ska titta efter. Skärpan i hörnövergångarna, ytfinishens jämnhet över boettens olika sidor, kronans smidiga funktion och glasets precisa passform är alla resultat av konstruktionsbeslut, och allt detta kan bedömas av den noggranne köparen.
För det tredje påverkar konstruktionsvalen ägandet på lång sikt. Ett rektangulärt boett med otillräcklig förstärkning i hörnen deformeras med tiden. Ett tätningssystem som inte har utformats för en icke-rund geometri går sönder tidigare än ett som har det. Ett urverk som tvingats in i ett rektangulärt boett utan ordentlig anpassning fungerar mindre tillförlitligt än ett som konstruerats för utrymmet. Konstruktionsvalen som görs i designstadiet följer klockan under hela dess livslängd.
Placering av urverket
Den första och mest grundläggande konstruktionsutmaningen med en rektangulär klockboett är frågan om vad som ska sitta inuti den.
Problemet med det runda urverket
Den överväldigande majoriteten av mekaniska urverk är runda. De har varit runda ända sedan de första fickuren, eftersom runda urverk är en naturlig följd av ett hjulverk som strålar ut från en central axel. Huvudfjäderhuset sitter i mitten, hjulverket sträcker sig utåt och hela systemet fyller en cirkelformad yta med maximal effektivitet.
När ett runt urverk placeras i en rektangulär boett går boettens hörn till spillo. Urverket fyller den cirkelformade ytan som ryms i rektangeln, men de fyra hörntrianglarna förblir outnyttjade. I en smal, hög rektangulär boett kan det här outnyttjade utrymmet utgöra en betydande del av boettens totala volym. Klockan blir tjockare än nödvändigt för att rymma ett urverk som inte är utformat för den, eller så har den synligt tomrum som försämrar helhetsintrycket.
Det finns tre sätt att lösa problemet, vart och ett med olika konsekvenser för kostnad och kvalitet.
Det första tillvägagångssättet är att använda ett runt urverk och acceptera att hörnen går till spillo. Det här är den billigaste lösningen och den vanligaste i de lägre prisklasserna. Urverket förses med en formad distans eller urverksring som fyller en del av mellanrummet, men den grundläggande ineffektiviteten kvarstår. Klockan blir ofta tjockare än nödvändigt, och urverket ser visuellt ofärdigt ut när man betraktar det genom en genomskinlig boettbaksida.
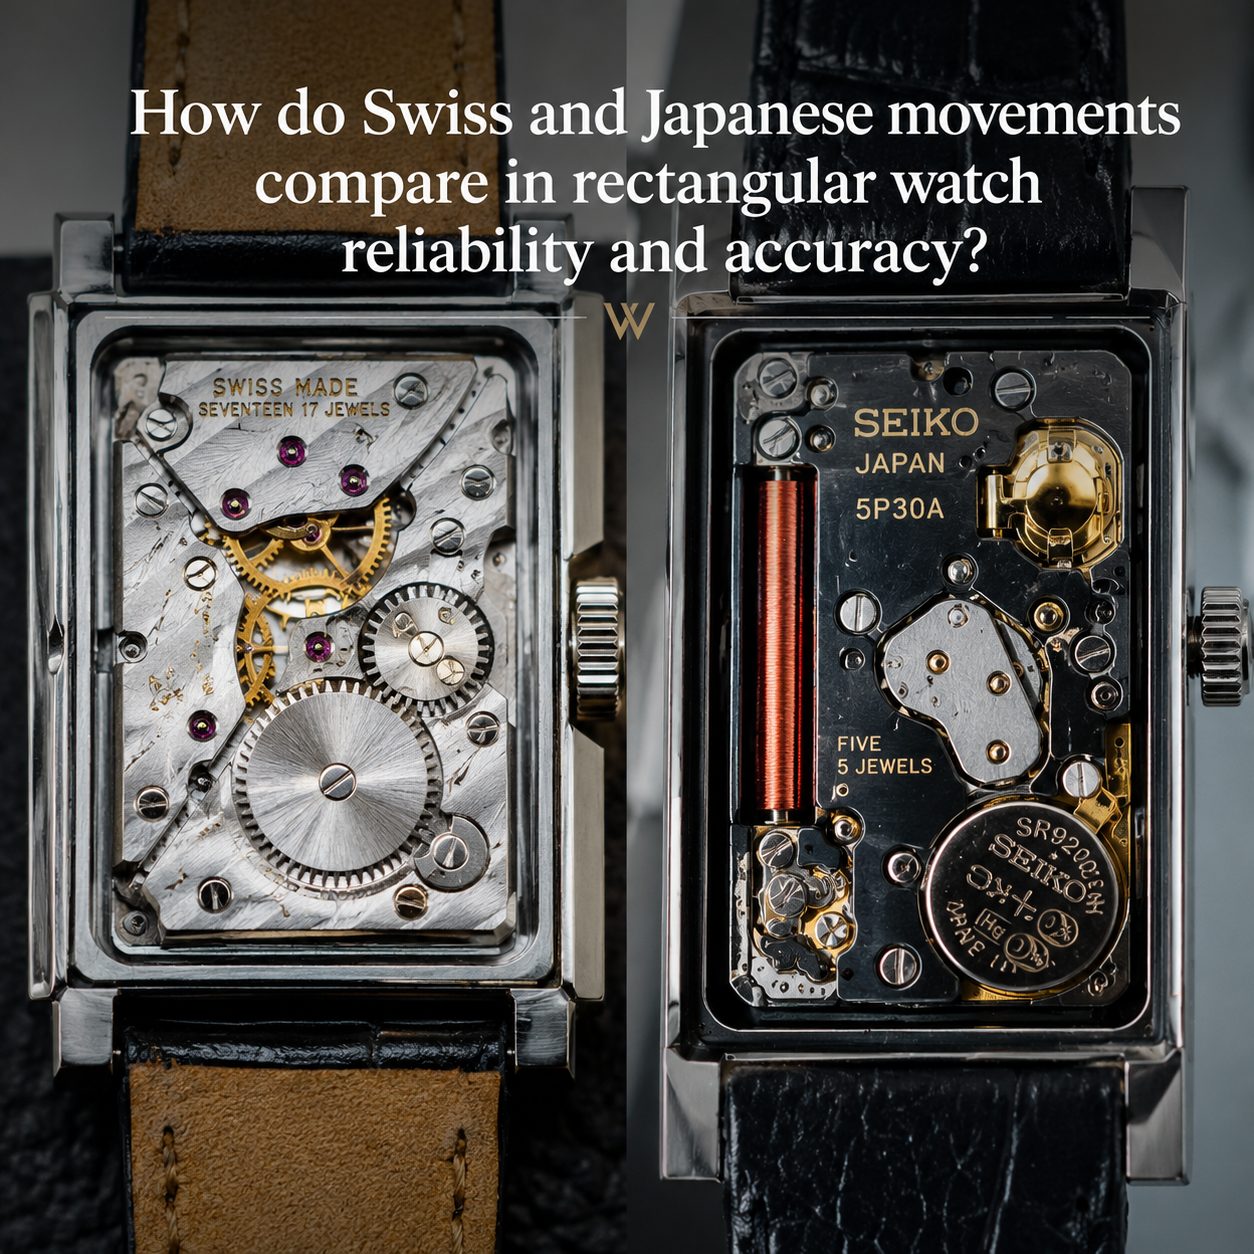
Det andra tillvägagångssättet är att använda en rektangulär modul eller bottenplatta som omvandlar ett runt urverk till en rektangulär form. De centrala tidtagningskomponenterna förblir runda, men de sitter i en rektangulär ram som fyller boetten mer effektivt. Det här kräver en betydande ingenjörsinsats, men mindre än att utveckla ett helt nytt urverk. Flera välrenommerade märken använder den här metoden framgångsrikt.
Det tredje tillvägagångssättet, som används av de mest hängivna tillverkarna av rektangulära klockor, är att utveckla ett specialbyggt rektangulärt urverk från grunden. Varje komponent utformas för den specifika boettformen. Bryggor och plattor formas så att de fyller det tillgängliga utrymmet exakt. Hjulverkets layout optimeras för en icke-rund form. Resultatet är ett urverk som passar i sin boett på samma sätt som ett runt urverk passar i en rund boett: fullständigt, effektivt och vackert.
Kronans placering och axelns dragning
På en rund klocka sticker kronan ut från boetten vid klockan 3 och driver en axel som går in i urverket på en fast punkt som är anpassad efter kronans placering. Geometrin är så standardiserad att kronans placering sällan betraktas som en designutmaning.
På en rektangulär klocka kräver kronans placering noggranna överväganden. Om boetten är hög och smal placerar klockan tre kronan mitt på boettens höjd, vilket kanske stämmer med urverkets kronmekanism, beroende på urverkets orientering. Om urverket är placerat liggande i boetten måste kronans placering ändras. Om urverket är placerat stående uppstår andra utmaningar med hur uppdragsaxeln ska dras.
Vid tillverkning av rektangulära klockor i det högsta segmentet fastställs kronans placering i den ursprungliga konstruktionsspecifikationen, och urverket anpassas efter den. I lägre kvalitetsklasser görs kompromisser som påverkar klockans funktion: tröga kronor, oprecis tidsinställning eller kronor placerade på ett sätt som ser visuellt olämpligt ut i förhållande till boettens form.
Komplexitet vid bearbetning av boetten
Boetten till en rektangulär klocka bearbetas ur ett massivt metallstycke, oavsett om det är stål, guld, titan eller en annan legering. Processen från ett obearbetat metallstycke till en färdig boett omfattar en rad skär-, borr- och ytbehandlingsmoment som är betydligt mer komplicerade för en rektangulär boett än för en rund.
Svarv kontra fräs
En rund boett bearbetas främst i en svarv, som roterar arbetsstycket kring en central axel medan ett stillastående skärverktyg avlägsnar material. Svarven skapar en perfekt cylinder i en enda sammanhängande operation. Det går snabbt, är precist och ger utmärkt ytfinish utan sekundära operationer. Boettens cirkelsymmetri innebär att varje punkt på boettens vägg skapas genom samma operation på samma avstånd från centrumaxeln.
En rektangulär boett kan inte bearbetas i en svarv. Den kräver en CNC-fräsmaskin som förflyttar ett roterande skärverktyg över arbetsstycket längs flera axlar. Varje plan yta på boetten måste bearbetas separat. Över- och undersidan kräver en uppsättning arbetsmoment. De långa sidorna kräver en annan. De korta sidorna kräver ytterligare en. Och hörnen, där de plana ytorna möts, kräver de mest precisa arbetsmomenten av alla.
Övergångarna i hörnen är den mest krävande detaljen på alla rektangulära boetter. Boettens inre hörn, där sidoväggarna möts, måste bearbetas till en mycket liten radie som bestäms av skärverktygets minsta diameter. För att uppnå en jämn radie i alla fyra hörn och samma ytfinish längs hela omkretsen krävs noggrann programmering, exakt fixturering och flera kvalitetskontroller. Hos tillverkare i det högre segmentet finbearbetas hörnövergångarna för hand efter bearbetningen, med små filar och polerverktyg, för att uppnå en skärpa och jämnhet som enbart CNC-bearbetning inte kan åstadkomma.
| Aspekt | Rund boett | Rektangulär boett | Teknisk påverkan |
|---|---|---|---|
| Huvudsaklig bearbetningsmetod | Svarvning kring en central axel | Fleraxlig CNC-fräsning från flera riktningar | Rektangulära boetter kräver fler omställningar och verktygsbanor |
| Antal verktygsuppställningar | Vanligtvis 1–2 huvudsakliga uppställningar | Flera uppspänningar för varje yta och hörnövergång | Ökad bearbetningstid och större krav på kalibrering |
| Hörnbearbetning | Kontinuerlig kurvatur, minimalt med kantövergångar | Åtta hörnövergångar som kräver precis sammanfogning | Mer manuellt efterbearbetningsarbete och striktare toleranskontroll |
| Toleranskänslighet | Jämn fördelning av radiella toleranser | Spänningskoncentration vid kanter och hörn | Större risk för avvikelser som kräver omarbetning eller kassering |
| Produktionseffektivitet | Hög grad av standardisering och skalbarhet | Lägre standardisering mellan kollektioner | Högre kostnad per enhet vid jämförbar kvalitetsnivå |
Varför är rektangulära boetter svårare att bearbeta?
Rektangulära klockboetter kräver fleraxlig fräsning i stället för svarvning med roterande svarvning. Varje plan yta och hörnövergång måste bearbetas separat, vilket ökar komplexiteten vid uppspänning, toleranskänsligheten och arbetet med efterbearbetning jämfört med runda boetter.

Runda boetter är rotationssymmetriska och kan bearbetas med en enda sammanhängande rörelse. Rektangulära boetter kräver flera orienteringar och precisa hörnövergångar, vilket ökar bearbetningskomplexiteten.
Varför blir fräsning dyrare för rektangulära boetter?
Rektangulära klockboetter kräver att boettämnet ompositioneras längs flera axlar under bearbetningen. Varje ytterligare uppspänning ökar produktionstiden, verktygsslitaget, toleranskänsligheten och arbetet med efterbearbetning jämfört med en svarvprocess med en enda axel
Ytbearbetning
Det är mer arbetskrävande att bearbeta en rektangulär boett än en rund, eftersom den har fler tydligt åtskilda yttyper som var och en måste behandlas på rätt sätt.
En rund boett har vanligtvis en sammanhängande cylindrisk sidoyta, en plan eller välvd ovansida (kransen) och en plan eller välvd undersida (boettbaksidan). Var och en av dessa kan bearbetas i en enda sammanhängande operation: den cylindriska sidoytan poleras med en roterande polerskiva, medan kransen poleras eller borstas med en plan skiva.
En rektangulär boett har flera plana ytor med olika vinklar sinsemellan, hörnövergångar, bandhornsytor, samt en krans och en boettbaksida. Varje plan yta måste bearbetas separat. Vinkeln mellan intilliggande ytor måste bibehållas exakt under bearbetningen, annars ser boetten mjuk och oprecis ut. Hörnövergångarna måste bearbetas utan att rundas av. De polerade och borstade ytorna, om designen använder båda, måste mötas längs exakta linjer utan att flyta in i varandra.
På den högsta hantverksnivån tillför anglage, eller fasning av boettens kanter, ytterligare ett lager av komplexitet. Fasade kanter på en rektangulär boett måste ha samma bredd och vinkel på alla fyra sidor, med perfekt matchade övergångar i varje hörn. Att åstadkomma detta för hand kräver en skicklighet som tar år att utveckla och som inte kan återskapas med maskin på den kvalitetsnivå som kännetecknar en riktigt bra rektangulär klocka.
Fördjupning: Automatiska eller kvartsur i rektangulära klockor
Fördjupning: Storleksguide för rektangulära klockor
Tätningssystem
En klockboett är ett precisionshölje. Den måste skydda urverket inuti mot fukt, damm och atmosfärstryck under ett brett spektrum av miljöförhållanden. I en rund boett löses detta problem med välbeprövade metoder som branschen har förfinat i årtionden. I en rektangulär boett kräver samma problem andra lösningar och medför andra begränsningar.

Varför är rektangulära klockor svårare att täta?
Rektangulära klockboetter utsätts för ojämn packningskompression, särskilt i hörnen där belastningen koncentreras. För att uppnå jämn vattentålighet krävs snävare bearbetningstoleranser för att bibehålla ett jämnt tryck längs både de raka kanterna och de fyra hörnen.
Tätning av glaset
Den mest synliga och mest utmanande tätningspunkten på en rektangulär klocka är glaset. I en rund klocka sitter glaset i en cirkulär skåra i bezeln och hålls på plats av en rund packning som komprimeras jämnt längs hela omkretsen. Geometrin säkerställer att all åtdragningskraft som appliceras på bezeln fördelas jämnt, vilket ger en jämn kompression av packningen vid varje punkt.
I en rektangulär klocka sitter glaset i en rektangulär skåra i bezeln, och packningen måste bibehålla en jämn kompression längs fyra raka sektioner och fyra hörnövergångar. Hörnen är problemet. En packning som komprimeras perfekt längs de raka sektionerna kanske inte komprimeras tillräckligt i hörnen om boettens geometri inte är exakt kontrollerad. All ojämnhet i kompressionen skapar en möjlig läckväg.
Lösningen kräver snävare toleranser i bezelskåran, styvare packningsmaterial eller formade packningar med förstärkta hörn. Alla dessa lösningar ökar kostnaden och komplexiteten. De ökar också den totala bygghöjden för glasmonteringen, vilket motverkar den tunnhet som de flesta rektangulära dressklockor eftersträvar.
Tätning av boettbaksidan
Boettbaksidan på en rektangulär klocka innebär liknande utmaningar. En rund skruvad boettbaksida ger ett jämnt klämtryck längs hela omkretsen när den skruvas fast i boetten. Tätningen blir jämn av sig själv.
En rektangulär boettbaksida, oavsett om den är skruvad eller tryckmonterad, måste fördela klämkraften längs en rektangulär omkrets. Skruvarnas placering måste beräknas noggrant för att säkerställa att packningen komprimeras jämnt både i hörnen och längs de raka kanterna. Om skruvarna inte placeras optimalt lyfts boettbaksidans hörn en aning under tryck, vilket bryter tätningen.
Många rektangulära dressklockor använder ett presspassat boettlock i stället för ett skruvat, både av estetiska skäl och eftersom presspassning kan ge bättre tätning i hörnen när passningstoleranserna är snäva. Nackdelen är att ett presspassat boettlock är svårare att ta bort vid service, och att upprepad öppning kan försämra passningens precision med tiden.
De tätningsutmaningar som är specifika för rektangulära boetter och vad de innebär för vattentäthetsklassning och hållbarhet i vardagen behandlas ingående i artikeln om vattentålighet.
Tätning kring krona och kronrör
Kronröret, genom vilket uppdragsaxeln går ut ur boetten, måste tätas mot fukt oavsett boettens form. I en rund boett skruvas kronröret in i boetten på vanligt sätt. I en rektangulär boett går kronröret ut genom en av de plana sidoväggarna i stället för genom en böjd yta.
Att föra ett rör genom en plan vägg i stället för en böjd förändrar tätningens geometri. Gängingreppet är detsamma, men materialet runt omkring utsätts för en annan belastning eftersom den plana väggen har mindre strukturellt djup än en böjd vägg. I tunna rektangulära boetter, där boettväggens tjocklek redan har minimerats för att ge en slimmad profil, kräver förstärkningen runt kronröret noggrann konstruktion för att bevara tätningens integritet utan att skapa synlig bulk.
Fördjupning: Vattentålighet och hållbarhet hos rektangulära klockor
Bandhornens utformning
Bandhornen är de utskjutande delarna av en klockboett som håller armbandet eller länken på plats. På en rund klocka är bandhornen ett väletablerat designelement som har förfinats under århundraden. På en rektangulär klocka innebär de utmaningar som är både strukturella och estetiska.

Armbandets spänning överför kraft genom bandhornen till boettväggen. På rektangulära klockor koncentreras belastningen vid övergången mellan bandhorn och boett, där väggtjockleken och geometrin måste balansera hållbarhet och proportioner.
På rektangulära klockor koncentreras vridmomentet från armbandet vid övergången mellan bandhornet och boettens plana vägg. En korrekt strukturell integrering kräver tillräcklig väggtjocklek och förstärkning för att förhindra deformation eller utmattning vid långvarig belastning.
Fördjupning: Bandhornens konstruktion på rektangulära klockor
Övergångens geometri
Den grundläggande utmaningen med bandhorn på rektangulära klockor är övergången från boettens raka, platta profil till den böjda anläggningsytan som ligger mot armbandet. En rund boett har en jämnt böjd profil, och bandhornet kan utgå från valfri punkt längs kurvan med en naturlig, mjuk övergång. Den runda boettens geometri låter bandhornet smälta in organiskt.
En rektangulär boett har plana sidor och skarpa hörn. Bandstiftsfästet måste skjuta ut från en plan yta och på kort avstånd övergå till en böjd form som håller bandstiftet. Denna övergång saknar en naturlig geometri att utgå från. Varje beslut om hur bandstiftsfästet skjuter ut från boetten, i vilken vinkel det löper ut, hur snabbt det böjs och var hålet för bandstiftet placeras måste fattas uttryckligen av formgivaren.
Övergångens kvalitet är en av de mest tillförlitliga indikatorerna på den rektangulära klockans övergripande design och konstruktionsstandard. En dåligt utformad övergång får bandstiftsfästet att se påmonterat ut, som om det lagts till i efterhand. En väl utformad övergång får bandstiftsfästet att kännas som en självklar förlängning av boettens geometri, som om det inte kunde ha sett ut på något annat sätt. Cartier Tanks ikoniska förlängda bandstiftsfästen, som löper längs hela boettens höjd och förenar remmen och boetten till en sammanhängande enhet, är ett typexempel på det senare.
Konstruktionsmässiga aspekter
Bandstiftsfästena på en rektangulär boett utsätts för belastning som fördelas på ett annat sätt än på en rund boett. På en rund boett sitter bandstiftsfästet på en krökt yta som fördelar belastningen i flera riktningar. På en rektangulär boett sitter bandstiftsfästet på en plan yta, och belastningen från remmens spänning koncentreras vid övergången mellan bandstiftsfästet och boettväggen.
I tunna rektangulära boetter, där boettväggarnas tjocklek redan är minimal, kan denna spänningskoncentration utgöra ett verkligt konstruktionsproblem. Fästpunkten för bandstiftet måste förstärkas utan att boettens utsida blir synligt mer skrymmande. Det finns flera lösningar: tjockare boettväggar endast vid bandstiftsfästena, invändiga förstärkningsribbor som inte syns från utsidan eller bandstiftsfästen som fördelar belastningen över en större del av boetten.
Rembredd och proportioner
Rembredden på en rektangulär klocka bestäms av avståndet mellan bandstiftsfästena, som i sin tur bestäms av boettens geometri. En smal rektangulär boett kan kräva en smalare rem än köparen förväntar sig, eftersom avståndet mellan bandstiftsfästena vid boettens ände begränsas av boettens egen bredd.
Att få proportionerna rätt är avgörande för klockans helhetsintryck. En rem som är för bred i förhållande till boettens bredd ser tung ut och dominerar visuellt över boetten. En rem som är för smal ser obetydlig ut och skapar en visuell obalans mellan klockan och handleden. Den idealiska rembredden för en rektangulär boett ligger vanligtvis mellan 55 % och 70 % av boettens egen bredd, där den exakta proportionen beror på förhållandet mellan boettens höjd och bredd samt den övergripande designstilen.
Bandhornens utformning på rektangulära boetter, inklusive hur bandhornens design påverkar passformen runt handleden, komforten och de visuella proportionerna, behandlas utförligt i den särskilda artikeln om bandhorn.
Hur dessa utmaningar återspeglas i priset
De tekniska utmaningarna som beskrivs ovan påverkar kostnaderna direkt i varje steg av produktionsprocessen. Fler uppspänningar innebär mer bearbetningstid och högre verktygskostnader. Mer handbearbetning innebär fler timmar av kvalificerat arbete. Mer komplexa tätningssystem innebär dyrare komponenter och strängare kvalitetskontroll. Specialutvecklade rektangulära urverk innebär betydande utvecklingskostnader som måste fördelas över produktionsvolymer som vanligtvis är mindre än för runda klockor.
Resultatet är att en rektangulär klocka från en seriös tillverkare nästan alltid kostar mer än en rund klocka av motsvarande yttre kvalitet från samma märke. Detta pristillägg är inte marknadsföring. Det återspeglar verkliga produktionsförhållanden.
Detta hjälper till att kalibrera förväntningarna i olika prisklasser. I instegsklassen innebär en rektangulär klocka kompromisser: ett runt urverk i en rektangulär boett, förenklad tätning och enklare bandhornsgeometri. I mellanklassen minskar kompromisserna: bättre passform för urverket, förbättrad tätning och mer förfinad integrering av bandhornen. I premiumklassen hanteras de tekniska utmaningarna som beskrivs i den här artikeln fullt ut, vilket resulterar i en rektangulär klocka som är lika välgjord som vilken rund klocka som helst i motsvarande prisklass.
Valen kring urverkstyp och hur dessa val samverkar med boettens geometri och kostnad behandlas ingående i artikeln om beslut om urverkets placering i rektangulära klockor.
Begränsningar för tjockleken i rektangulär design
Rektangulära klockor har länge förknippats med tunna dressproportioner. Tunnhet har historiskt kopplats till elegans, diskretion och lämplighet för formella tillfällen. Att minska tjockleken på en rektangulär boett medför dock strukturella kompromisser som skiljer sig från dem i runda modeller.
Förväntningar på tunna dressklockor
Traditionella rektangulära dressklockor utformas ofta med en smal profil så att de lätt glider in under en skjortmanschett. Eftersom rektangulära boetter visuellt framhäver höjden märks extra tjocklek mer än på en rund klocka med samma djup. En rund boett på 10 mm kan se välbalanserad ut, medan en rektangulär boett på 10 mm kan upplevas som mer massiv på grund av sin avlånga form.
Tunnhet är därför inte bara en estetisk fråga — den påverkar hur proportionerna uppfattas.
Minskad strukturell materialmängd vid hörnen
Till skillnad från runda boetter, som fördelar belastningen radiellt, utsätts rektangulära boetter för koncentrerad belastning längs de plana kanterna och vid hörnövergångarna. När tjockleken minskar blir det mindre material kvar för att förstärka dessa övergångszoner.
Hörnen är strukturella övergångspunkter. Tunnare boettväggar i dessa områden ökar känsligheten för böjbelastning och risken för deformering. För att behålla styvheten och samtidigt bevara de slanka proportionerna krävs snävare toleranser, starkare material eller förstärkning genom boettens inre konstruktion.
I rektangulär design handlar tunnhet inte bara om att minska måtten - det är en strukturell avvägning.
Avvägningar mellan tjocklek för manuella och automatiska urverk
Valet av urverk påverkar boettens tjocklek direkt. Automatiska urverk kräver extra höjdutrymme för rotormekanismen och dess frigång. I en rektangulär boett kan det öka det totala djupet att få plats med rotorn och samtidigt behålla tillräcklig väggtjocklek.
Manuellt uppdragna urverk gör det möjligt att bygga tunnare boetter eftersom de inte kräver utrymme för rotorn. Det är en av anledningarna till att många historiskt tunna rektangulära dressklockor drogs upp manuellt.
Mikrorotorlösningar minskar höjden men innebär ytterligare teknisk komplexitet och kostnad.
Varför är automatiska rektangulära klockor tjockare?
Automatiska rektangulära klockor kräver extra höjdutrymme för att rotorn ska få plats. I en boett som inte är rund leder det ofta till större total tjocklek jämfört med manuellt uppdragna urverk, eftersom boetten måste behålla sin strukturella styvhet samtidigt som rotorn får tillräcklig frigång.
Fördjupning: Automatiska eller kvartsur i rektangulära klockor
Sammanfattning
Det är specifikt, påtagligt och betydelsefullt svårare att konstruera en rektangulär klocka än en rund. Placering av urverk, bearbetning av boetten, tätningssystem och bandhornskonstruktion innebär alla utmaningar som saknar direkt motsvarighet vid tillverkning av runda boetter. Varumärken som hanterar dessa utmaningar fullt ut, snarare än bara delvis, tillverkar rektangulära klockor som är värda sitt pristillägg. Köpare som förstår dessa utmaningar har bättre förutsättningar att känna igen sådana klockor och uppskatta vad de står för.
De grundläggande principerna för rektangulära klockor som behandlas i den här artikeln utgör den tekniska grunden för allt inom kategorin. För en fullständig översikt över hur dessa grundprinciper hänger ihop med historia, design, storlek och köpbeslut finns hela bilden i huvudguiden.
Relaterade artiklar:
- Grunderna i rektangulära klockor behandlas i den definitiva guiden till rektangulära klockor
- Bandhornskonstruktion i rektangulära klockor - bandhornskonstruktion utforskas på djupet
- Vattentäthet och hållbarhet hos rektangulära klockor - utmaningar med tätning förklaras
- Automatiska eller kvartsur i rektangulära klockor - analyser av beslut kring urverkets placering
SÖNER rectangular watches
Free worldwide shipping · 10-year warranty · 30-day returns
Our pick Nostalgia Stockholm11-årsbatteri5 759 SEK
View watch
 Amorous MilanoAutomatisk7 794 SEK
View watch
 Momentum BacardiAutomatisk5 808 SEK
View watch
 Nostalgia Caesar11-årsbatteri7 595 SEK
View watch
 Nostalgia New York11-årsbatteri5 759 SEK
View watch
View all watches
Not sure which one? Take the 1-minute Watch Finder
 Nostalgia Stockholm11-årsbatteri5 759 SEK
View watch
 Amorous MilanoAutomatisk7 794 SEK
View watch
 Momentum BacardiAutomatisk5 808 SEK
View watch
 Nostalgia Caesar11-årsbatteri7 595 SEK
View watch
 Nostalgia New York11-årsbatteri5 759 SEK
View watch