


 Published on
Table of Contents
矩形腕表工程设计 - 快速概览
- 矩形表壳需要多轴铣削,而非简单的车床车削。
- 转角过渡会增加加工装夹次数,也会提高手工修饰的复杂度。
- 密封系统必须在四条直边和四个角上均匀受压。
- 矩形表壳内的机芯朝向是一项设计选择,并非固定不变的默认设置。
大多数欣赏矩形腕表的人,都是出于审美原因。它的比例、建筑般的几何造型,以及表壳落在腕间时那种经过精心设计的感觉。不那么显眼、却同样重要的,是让这件作品得以实现的工程技术。
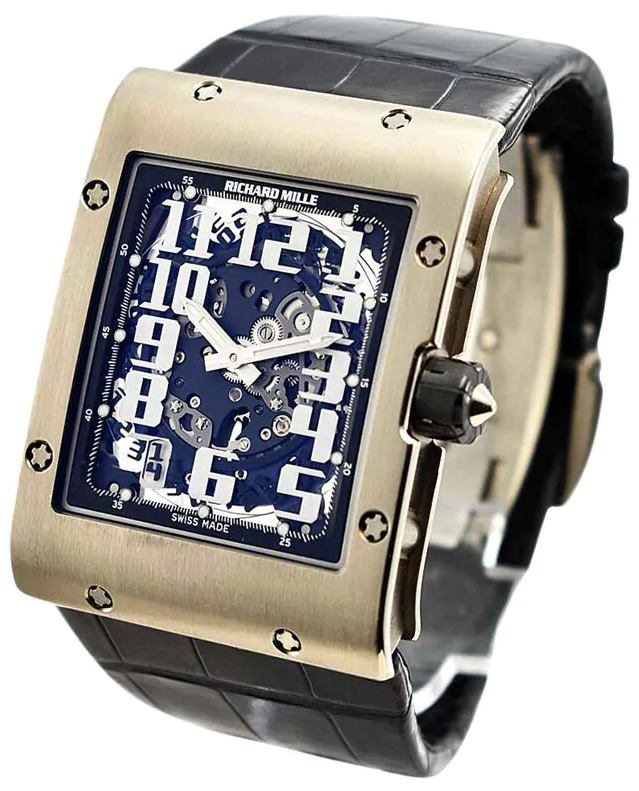
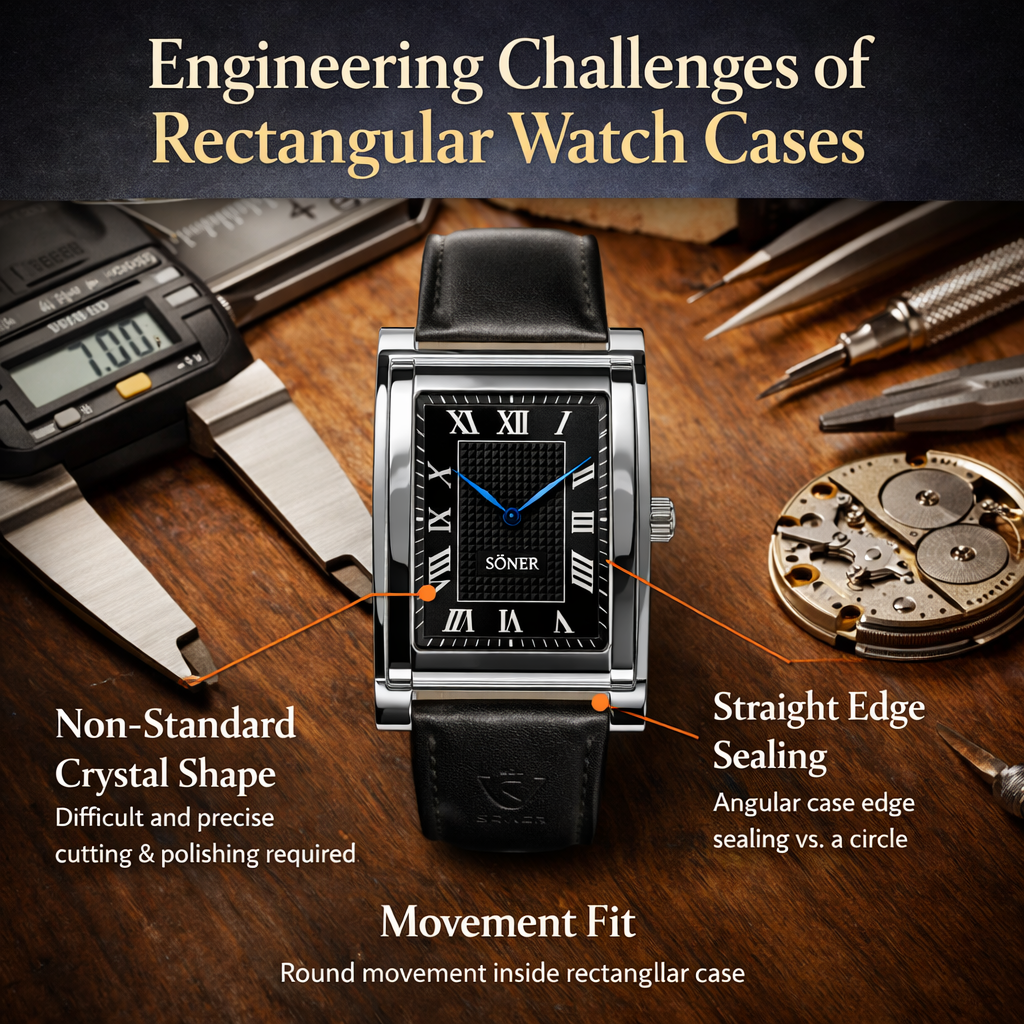
矩形腕表表壳的生产确实比圆形表壳更困难。并非只难一点,而是在生产过程的每个阶段都难得多,从表壳毛坯的第一道加工工序,到腕表离开工厂前的最终压力测试,无一例外。准确理解这种难度具体来自何处、缘何产生,是理解一枚精工打造的矩形腕表究竟意味着什么的重要背景。
本文将介绍矩形表壳区别于圆形表壳的四大主要工程领域:机芯布局、表壳加工、密封系统和表耳结构。这些是支撑该品类其他一切的矩形腕表基础知识,也解释了为何最出色的矩形腕表能卖出如此高的价格。
工程难度为何对买家很重要
在深入具体内容之前,值得先谈谈:对于选购腕表而非制造腕表的人来说,这些为何重要。
工程难度之所以重要,有三个原因。首先,它会直接体现在价格上。认真制造商生产的矩形腕表,比表面品质相当的圆形腕表更贵,因为生产过程确实成本更高。了解你的钱花在了哪里,有助于判断这笔溢价是否合理。
其次,只要知道该看哪些细节,就能从成品上看出工程品质。转角过渡的锐利程度、表壳各表面的饰面一致性、表冠操作的顺滑度、表镜贴合的精度:这些都源自工程决策,也都能由细心的买家加以判断。
第三,工程设计会影响长期佩戴表现。缺乏充分边角加固的矩形表壳会随着时间推移而变形。未针对非圆形几何结构设计的密封系统,会比经过相应设计的系统更早失效。未经适当调整就硬塞进矩形表壳的机芯,可靠性也不如专为这种空间设计的机芯。设计阶段所作的工程选择,会伴随腕表走过整个使用寿命。
机芯布局
矩形表壳面临的首要且最根本的工程挑战,是如何安排内部机芯。
圆形机芯带来的问题
绝大多数机械表机芯都是圆形的。从最早的怀表起,机芯就一直采用圆形,因为齿轮系从中心轴向外辐射,这自然形成了圆形机芯。发条盒位于中心,齿轮系向外延伸,整个系统以最高效率占据圆形空间。
将圆形机芯装入矩形表壳时,表壳四角的空间会被浪费。机芯占据矩形内切圆所覆盖的区域,但四个角上的三角形区域仍未得到利用。对于又窄又高的矩形表壳,这些浪费的空间可能占表壳总体积的很大一部分。为了容纳并非专为其设计的机芯,手表会变得比必要的更厚;或者留下明显的空隙,削弱整体造型的协调感。
解决这一问题有三种方案,各自在成本和品质方面有所取舍。
第一种方案是采用圆形机芯,并接受表壳四角空间的浪费。这是成本最低、在低价位产品中最常见的方案。机芯配有异形垫片或机芯固定环,以填补部分空隙,但根本上的低效依然存在。手表往往比实际所需更厚,而且透过透明底盖观察时,机芯在视觉上显得不协调。
第二种方案是采用矩形模块或基板,将圆形机芯转换为矩形轮廓。核心计时部件仍为圆形,但被安装在矩形框架内,从而更高效地填满表壳。这需要投入大量工程资源,但比研发全新机芯的投入要少。多家备受认可的品牌都成功采用了这种方案。
第三种方案,也是最执着于矩形手表的制造商采用的方案,是从头开始研发专用的矩形机芯。每个零件都根据特定表壳的轮廓设计。夹板和底板经过精确塑形,以充分利用可用空间。齿轮系布局针对非圆形空间进行了优化。最终,这款机芯与表壳浑然一体,就像圆形机芯置于圆形表壳中一样:完整、高效而优美。
表冠位置与表杆走向
在圆形手表中,表冠从表壳3点钟位置伸出,并带动一根表杆,该表杆以与表冠伸出位置相匹配的固定位置连接到机芯。其结构已经高度标准化,因此表冠位置很少被视为设计难题。
矩形腕表的表冠位置需要经过审慎设计。如果表壳高而窄,将表冠置于 3 点钟方向会使其处于表壳高度的中点;这是否与机芯的表冠调校机构对齐,取决于机芯的摆放方向。如果机芯在表壳内横向放置,表冠位置就必须偏移;如果机芯纵向放置,则会带来另一系列柄轴布置方面的挑战。
在最高级别的矩形腕表制造中,表冠的位置会在初始设计规格中确定,并据此配置机芯。在较低的品质级别中,则会作出妥协,影响腕表的操作:表冠转动生涩、调校操作不精准,或表冠位置相对于表壳几何形状显得突兀。
表壳加工的复杂程度
矩形腕表的表壳主体由一块实心金属坯料加工而成,材料可以是钢、金、钛或其他合金。从原始坯料加工成成品表壳,需要经过一系列切削、钻孔和精加工工序;与圆形表壳相比,矩形表壳的加工过程复杂得多。
车床与铣床
圆形表壳主要通过车床加工:工件绕中心轴旋转,固定的切削刀具则去除材料。车床通过一次连续加工即可制成完美的圆柱体。加工速度快、精度高,无需二次加工即可获得出色的表面质量。表壳的圆形对称性意味着,表壳侧壁上的每个点都通过相同的工序加工,并且到中心轴的距离相同。
矩形表壳无法用车床加工,需要使用 CNC 铣床,通过多轴移动的旋转切削刀具加工工件。表壳的每个平面都必须单独加工。顶面和底面需要一组加工工序,长侧面需要另一组,短侧面还需要一组。而平面交接处的转角则需要最精准的加工工序。
转角过渡是矩形表壳所有特征中最具挑战性的部分。表壳侧壁交接处的内角必须加工成非常小的半径,而半径大小取决于切削刀具的最小直径。要使四个角的半径一致,并确保整个周边的表面质量均匀,需要精心编程、精准装夹和多次质量检查。在高端制造商那里,加工后还会用小锉刀和抛光工具手工修整转角过渡,以达到仅靠 CNC 无法实现的锐利度和一致性。
| 方面 | 圆形表壳 | 矩形表壳 | 工程影响 |
|---|---|---|---|
| 主要加工方式 | 围绕中心轴进行车削 | 从多个方向进行多轴 CNC 铣削 | 矩形表壳需要更多装夹调整和刀具路径 |
| 装夹次数 | 通常为 1–2 次主要装夹 | 每个平面和转角过渡都需要多次装夹加工 | 加工时间和校准要求增加 |
| 转角处理 | 曲面连续,棱角过渡极少 | 八个转角过渡处都需要精确修整、自然衔接 | 需要投入更多手工打磨工时,并严格控制公差 |
| 公差敏感度 | 公差沿径向均匀分布 | 边缘和转角处的应力集中 | 偏差风险更高,需要返工或报废 |
| 生产效率 | 高度标准化且易于规模化生产 | 不同系列之间的标准化程度较低 | 在品质相当的情况下,单件成本更高 |
为什么矩形表壳更难加工?
矩形腕表表壳需要采用多轴铣削,而非旋转式车削。每个平面和转角过渡都必须单独加工,与圆形表壳相比,这会增加装夹复杂度、对公差的敏感度和后续打磨工时。

圆形表壳具有旋转对称性,可以通过一次连续运动完成加工。矩形表壳则需要多次调整加工方向,并精确处理转角过渡,因此加工复杂度更高。
为什么铣削会增加矩形表壳的成本?
加工矩形腕表表壳时,需要沿多个轴向重新定位表壳坯件。与单轴车床加工相比,每增加一次装夹,都会增加生产时间、刀具磨损、对公差的敏感度和后续打磨工时
表面处理
打磨矩形表壳比打磨圆形表壳更费工,因为矩形表壳有更多不同类型的表面,每种表面都必须采用合适的处理方式。
圆形表壳通常有一圈连续的圆柱形侧壁,以及平面或弧面的顶部表面(表圈)和底部表面(表背)。每个部位都可以通过一次连续作业完成打磨:圆柱形侧壁可在旋转抛光轮上抛光,表圈则可在平面砂轮上抛光或拉丝。
矩形表壳有多个彼此呈不同角度的平面,还有转角过渡、表耳表面、表圈和表背。每个平面都必须单独打磨。打磨时必须精确保持相邻表面之间的角度,否则表壳看起来会显得圆钝、不够精致。转角过渡处必须打磨到位,同时避免磨圆棱角。如果设计同时采用抛光和拉丝工艺,两种表面处理区域必须沿精确的分界线衔接,不能相互混杂。
在最高级别的工艺处理中,倒角,也就是对表壳边缘进行斜面打磨,为工艺增添了更高的复杂度。矩形表壳的倒角必须在四个侧面保持一致的宽度和角度,并确保每个角的衔接完美匹配。手工完成这项工序需要多年磨练的技艺,而机器无法达到定义一款优秀矩形腕表的品质水准。
深入解读:矩形腕表中的自动上链与石英机芯
深入了解:矩形腕表尺寸指南
密封系统
表壳是一个精密的密闭结构,必须在各种环境条件下保护内部机芯免受潮气、灰尘和大气压力的影响。对于圆形表壳,业内经过数十年的改进,已形成成熟的解决方法。而矩形表壳面临同样的问题时,则需要不同的解决方案,也要接受不同的限制。

为什么矩形腕表更难密封?
矩形腕表表壳的垫圈会受到不均匀压缩,尤其是应力集中的角落处。要实现稳定的防水性能,就需要更严格的加工公差,确保直边和四个角落都能承受均匀压力。
表镜密封
矩形腕表上最显眼、也最难密封的部位是表镜。圆形腕表的表镜嵌在圆形表圈凹槽中,由圆形垫圈固定,并沿整个圆周均匀压缩。这种几何形状可确保施加到表圈上的紧固力均匀分布,使垫圈各处都能获得一致的压缩。
矩形腕表的表镜嵌在矩形表圈凹槽中,垫圈必须在四段直边和四个转角处保持一致的压缩程度。问题出在转角处。如果表壳几何形状控制得不够精确,垫圈即使能沿直边完美压缩,在转角处也可能压缩不足。压缩不一致会形成潜在的漏水通道。
解决方案包括提高表圈凹槽的加工公差要求、采用更硬挺的垫圈材料,或使用带有角部加强结构的异形垫圈。这些方案都会增加成本和复杂性,还会增加表镜组件的整体厚度,这与大多数矩形正装腕表追求纤薄的目标背道而驰。
表背密封
矩形腕表的表背也面临类似挑战。圆形旋入式表背旋入表壳时,会沿整个圆周施加均匀的夹紧力,因此密封效果天然均匀。
无论是螺旋式还是按压式,矩形表背都必须将夹紧力分布到整个矩形周边。必须仔细计算螺钉位置,确保垫圈在各个角落和直边处都能均匀压缩。如果螺钉位置安排不当,表背角落在压力下就会略微翘起,破坏密封。
许多矩形正装腕表采用压入式底盖,而非旋入式底盖,既出于美观考虑,也因为在配合公差足够精密时,压入式结构能够实现更好的角部密封。取舍在于,压入式底盖维修时更难拆卸,而且反复开启可能会使配合精度随着时间推移而降低。
关于矩形表壳特有的密封难题,以及它们对防水等级和日常耐用性的影响,防水专题文章中有详细介绍。
表冠与表冠管的密封
上链柄轴从表壳伸出的表冠管,无论表壳形状如何,都必须做好密封,防止湿气进入。在圆形表壳中,表冠管以标准方式旋入表壳。而在矩形表壳中,表冠管则从平坦的侧壁穿出,而非弧形表面。
在平坦侧壁而非弧形侧壁上穿入管体,会改变密封结构的几何形状。螺纹啮合方式相同,但周围表壳材料所承受的应力有所不同,因为平坦侧壁的结构深度小于弧形侧壁。对于追求纤薄外观、表壳侧壁厚度已尽可能压缩的薄款矩形表壳,表冠管的加固需要精心设计,才能在不增加明显厚度的同时确保密封性能。
深入了解:矩形腕表的防水性能与耐用性
表耳结构
表壳表耳是用于固定表带或表链的凸出部分。圆形腕表的表耳是经过数百年改良、设计成熟的元素。而矩形腕表的表耳则带来一系列兼具结构与美学层面的挑战。

表带张力通过表耳将力量传递到表壳侧壁。对于矩形腕表,应力集中在表耳与表壳的连接处,因此侧壁厚度与几何结构必须兼顾耐用性和比例。
矩形腕表的表带扭矩集中在表耳与平坦表壳侧壁的连接处。要实现恰当的结构整合,必须确保侧壁有足够的厚度并进行加固,以防变形或长期应力疲劳。
深入了解:矩形腕表表耳结构
过渡处的几何结构
矩形表耳面临的根本挑战,在于如何将表壳笔直平坦的轮廓过渡到与表带接触的弧形鞍座。圆形表壳的轮廓始终是弧形的,表耳可以从弧线上任意一点自然延伸,形成流畅的过渡。圆形表壳的几何形状能让表耳自然融入其中。
矩形表壳的侧面平直,边角锐利。表耳必须从平面伸出,并在很短的距离内过渡为能够容纳表带销的弧形结构。这种过渡没有天然的几何形态可循。表耳如何从表壳伸出、以什么角度延伸、弯曲速度多快,以及表带杆孔应设在何处,都必须由设计师明确决定。
这一过渡处理的质量,是判断矩形腕表整体设计与工程水准最可靠的指标之一。处理不佳的表耳过渡看起来像是硬接上去的,仿佛表耳只是事后添到表壳上的;处理得当则会让表耳如同表壳几何形态自然延伸而成,浑然一体,仿佛别无他选。卡地亚 Tank 标志性的延伸式表耳贯穿表壳全高,并将表带与表壳融为一体,是后者的典范。
结构方面的考量
矩形表壳上的表耳承受的应力分布方式与圆形表壳上的表耳不同。圆形表壳的表耳连接在曲面上,能够将应力分散到多个方向;矩形表壳的表耳则连接在平面上,表带拉力产生的应力会集中在表耳与表壳壁的交接处。
对于超薄矩形表壳,表壳壁厚已降至最低,这种应力集中可能会造成实际的工程难题。表耳连接处必须加固,同时不能让表壳外观看起来更笨重。可行的方案包括:仅在表耳连接处加厚表壳壁、采用从外部不可见的内部加强筋,或设计能将连接负荷分散到更大表壳面积上的表耳。
表带宽度与比例
矩形腕表的表带宽度由表耳销之间的间距决定,而这一间距又取决于表壳的几何形状。窄矩形表壳可能需要搭配比买家预期更窄的表带,因为表壳末端的表耳间距受表壳自身宽度限制。
正确把握这一比例对腕表的整体外观至关重要。相对于表壳宽度而言,表带过宽会显得厚重,在视觉上喧宾夺主;表带过窄则显得单薄,令腕表与手腕之间缺乏协调。矩形表壳的理想表带宽度通常为表壳自身宽度的 55% 至 70%,具体比例取决于表壳的高宽比和整体设计风格。
矩形表壳的表耳结构,包括表耳设计如何影响腕表与手腕的贴合度、佩戴舒适度和视觉比例,均在专门的表耳文章中作了全面介绍。
这些挑战如何反映在价格上
上述工程难题会直接增加生产流程各环节的成本。更多的机床设置意味着更长的加工时间和更高的刀具成本。更多的手工修饰意味着需要投入更多熟练工时。更复杂的密封系统意味着需要更昂贵的组件和更严格的质量控制。专为矩形腕表设计的机芯则需要投入大量研发成本,而这些成本必须由通常小于圆形腕表产量的生产规模来分摊。
因此,严谨的制造商生产的矩形腕表,几乎总是比同一品牌外在品质相当的圆形腕表更贵。这一溢价并非营销噱头,而是生产现实的真实反映。
了解这一点有助于校准对不同价位腕表的预期。入门级矩形腕表难免有所取舍:在矩形表壳中使用圆形机芯、采用简化的密封结构,以及更简单的表耳几何设计。中端腕表则会减少这些妥协:机芯适配度更好、密封性能更佳,表耳与表壳的衔接也更精细。高端腕表则会全面解决本文所述的工程难题,打造出做工不逊于同等价位任何圆形腕表的矩形腕表。
有关机芯类型的选择,以及这些选择与表壳几何形态和成本之间的相互影响,矩形腕表机芯布局选择一文对此进行了深入探讨。
矩形设计中的厚度限制
矩形腕表长期以来都与纤薄的正装比例联系在一起。纤薄在历史上与精致、低调和适合正式场合佩戴密切相关。然而,缩减矩形表壳的厚度会带来结构上的妥协,而这些妥协与圆形设计中的情况并不相同。
对纤薄正装腕表的期待
传统矩形正装腕表往往追求纤薄的轮廓,以便轻松滑入袖口之下。由于矩形表壳在视觉上更强调纵向高度,因此,与同等厚度的圆形腕表相比,表壳增厚会显得更加明显。10 毫米厚的圆形表壳可能看起来比例协调,而 10 毫米厚的矩形表壳则可能因其修长的几何形态而显得更厚重。
因此,厚薄不仅关乎美感,也会影响人们对比例的感知。
角部结构材料减少
与能够径向分散应力的圆形表壳不同,矩形表壳的应力会集中在平直边缘和角部连接处。厚度越薄,用于加强这些过渡区域的材料就越少。
角部是结构上的过渡点。减薄这些部位的壳壁,会使其更容易受到弯曲应力的影响,也更可能发生变形。要在保持纤薄比例的同时确保刚性,需要更严格的公差、更坚固的材料,或通过表壳内部结构进行加固。
在矩形设计中,纤薄并非简单地缩减尺寸,而是一种结构上的权衡。
手动上链与自动上链的厚度权衡
机芯的选择会直接影响表壳厚度。自动上链机芯需要额外的垂直空间来容纳摆陀机构及其活动间隙。在矩形表壳中,既要容纳摆陀的高度,又要保持足够的壳壁厚度,可能会增加整体厚度。
手动上链机芯无需为摆陀留出间隙,因此能够采用更纤薄的表壳结构。这也是许多历史上的超薄矩形正装腕表采用手动上链的原因之一。
微型摆陀方案可以降低垂直高度,但会增加工程复杂性和成本。
为什么矩形自动腕表更厚?
矩形自动腕表需要额外的垂直空间来容纳摆陀。对于非圆形表壳,在确保结构刚性的同时留出摆陀间隙,往往会使腕表整体厚度增加,相较于手动上链设计尤为明显。
深入解读:矩形腕表中的自动上链与石英机芯
概要
与圆形腕表相比,矩形腕表的工程设计在若干明确且影响重大的方面更具挑战。机芯位置、表壳加工、密封系统和表耳结构都面临着圆形表壳生产中没有直接对应的问题。能够全面应对这些挑战,而非只解决一部分的品牌,才能打造出值得其溢价的矩形腕表。了解这些挑战的买家,也更有能力识别这样的腕表,并欣赏其价值。
本文涵盖的矩形腕表基础知识,是这一品类所有内容的技术基础。若想全面了解这些基础知识如何与历史、设计、尺寸及购买决策相联系,请参阅主指南,获取完整概览。
相关文章:
SÖNER rectangular watches
Free worldwide shipping · 10-year warranty · 30-day returns
Our pick Nostalgia Stockholm11年电池寿命$580 USD
View watch
 Amorous Milano自动上链$785 USD
View watch
 Momentum Bacardi自动机械$585 USD
View watch
 怀旧 Caesar11 年电池寿命$765 USD
View watch
 Nostalgia New York11年电池寿命$580 USD
View watch
View all watches
Not sure which one? Take the 1-minute Watch Finder
 Nostalgia Stockholm11年电池寿命$580 USD
View watch
 Amorous Milano自动上链$785 USD
View watch
 Momentum Bacardi自动机械$585 USD
View watch
 怀旧 Caesar11 年电池寿命$765 USD
View watch
 Nostalgia New York11年电池寿命$580 USD
View watch